


Nyheter
Hjem / Nyheter / Bransjenyheter / Rotasjonsstøping Fordeler og ulemper: En praktisk kjøperveiledning
Se for deg en 5000-liters kjemikalielagertank som venter på et avløpsanlegg, eller et utstyrsskall som må overleve gjentatte fall i et verksted. Rotasjonsstøping håndterer både godt fordi den produserer ett stykke, sømløse, stressfrie deler. Men hvis du trenger den samme komponenten på 200 000 enheter i året med stramme toleranser, vil prosessen sannsynligvis prise seg ut. Avgjørelsen handler ikke om hvilken prosess som er best – det handler om å tilpasse prosessen til delen og volumet.
Så her er det praktiske svaret på forhånd: rotasjonsstøping gir lave verktøykostnader, sømfrie hule deler og utmerket slagfasthet, men det gir også lange syklustider, begrensede materialalternativer og løsere dimensjonskontroll. Resten av denne artikkelen forklarer hvordan disse avveiningene dukker opp på et butikkgulv og i en innkjøpsordre.
Rotasjonsstøping bruker en hul metallform. Polymerpulver lastes inn, deretter varmes formen opp mens den roterer på to akser med lav hastighet. Pulveret smelter og belegger den indre overflaten, og danner et sømløst hult skall. Etter at formen er avkjølt, fjernes den ferdige delen. Hele syklusen går ved atmosfærisk trykk, og det er grunnen til at verktøy kan lages av rimelig aluminium eller stål i stedet for herdet verktøystål.
Materialet som brukes i de fleste rotomstøpte deler er LLDPE, selv om noen applikasjoner krever HDPE eller ABS. Prosessen favoriserer termoplaster som holder seg stabile under lavskjærvarmefasen, og det er en grunn til at materiallisten er kortere enn for sprøyte- eller blåsestøping.
Dette er de fire fasene du vil høre en molder beskrive: formpreparering, oppvarming og fusjon, avkjøling og fjerning av form. Hvert trinn påvirker den endelige kvaliteten, så en pålitelig leverandør vil ha klare sjekkpunkter for formtemperatur og rotasjonshastighet.
De fleste av påstandene du vil se om rotomstøping kommer ned til noen få veldokumenterte styrker. La oss se på dem slik en designingeniør eller en innkjøpssjef ville gjort.
Den største strukturelle gevinsten er at delen er ett sammenhengende stykke. En 5000-liters lagertank laget ved rotasjonsstøping har ingen skillelinje som kan bli et spenningsstiger. Det betyr også at innsiden og utsiden av veggen dannes samtidig, så en tank som brukes til kjemikalier eller avløpsvann får jevn veggkvalitet der det betyr mest.
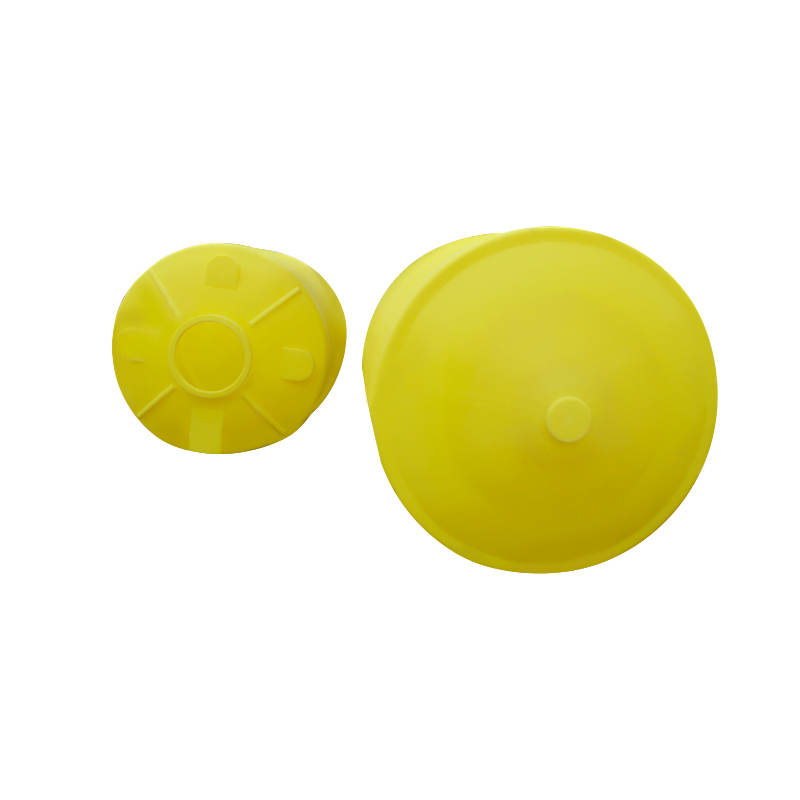 PE-oppbevaringstank med kjeglebunn for kjemiske og avløpsvannapplikasjoner Denne 5000-liters rotasjonsstøpte tanken har en sømløs vegg i ett stykke, eliminerer skillelinjer og sikrer jevn veggtykkelse. Den er egnet for vannbehandling og kjemikalielagring der det kreves holdbarhet og korrosjonsbestandighet. Se produkt →
Former laget av aluminium kan ofte produseres på noen få uker, og koster en brøkdel av matchende metallverktøy som brukes i sprøytestøping. Dette gjør prosessen attraktiv for årlige produksjonskjøringer i hundrevis til lave tusenlapper, hvor du ikke kan rettferdiggjøre et stort verktøybudsjett, men likevel ønsker en holdbar plastdel.
LLDPE har høy slagfasthet, og prosessen produserer deler med praktisk talt ingen innstøpt spenning. Denne kombinasjonen er grunnen til at rotomstøpte tanker, verktøykasser og flytekropper overlever fall, fryseforhold og konstante belastninger. For et anlegg som lagrer doseringskjemikalier eller et oppdrettsanlegg som holder levende fisk i beholdere, gir denne motstandskraften lavere erstatningskostnader.
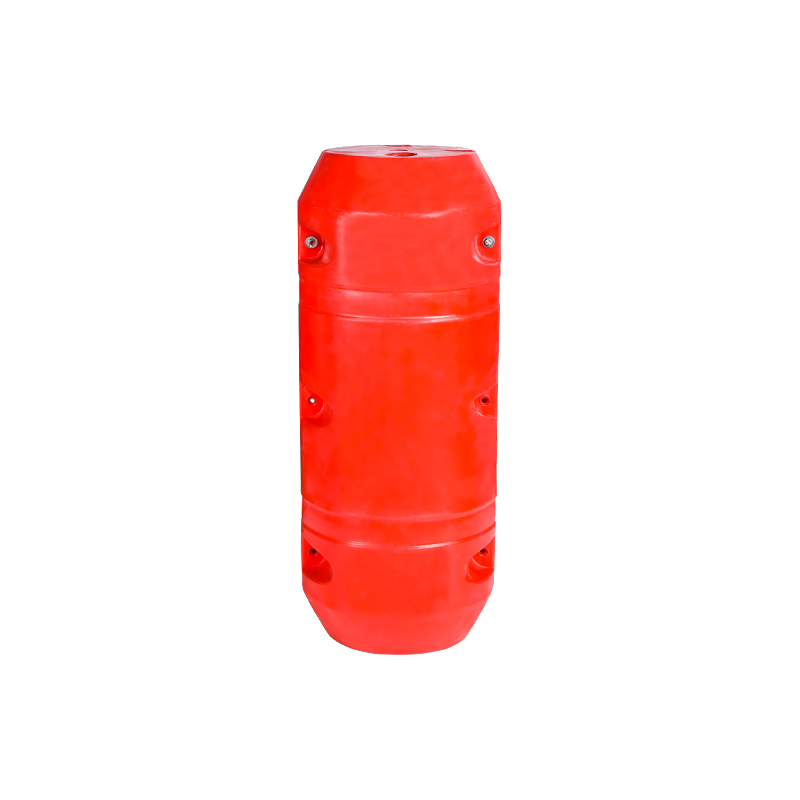
Du kan innlemme ribber, trommelformede kropper eller til og med dobbelveggede deler med innstøpte innsatser. Den biaksiale rotasjonen dekker hjørner og utsparinger bedre enn blåsestøping kan. Dette er spesielt nyttig for utstyrshus, drivstofftanker for kjøretøy og flottører der formen må møte både strukturelle og estetiske behov.
Hver rotasjonsstøpt del går gjennom oppvarming og avkjøling som vanligvis tar titalls minutter. Sprøytestøping kan produsere en sammenlignbar liten del på sekunder. Hvis volumet ditt er stort, vokser arbeids- og energikostnaden per enhet raskt. Dette er den vanligste årsaken til at prosjekter går bort fra rotomstøping.
LLDPE og PE dominerer. Selv om noen spesialitetskvaliteter er tilgjengelige, er høyytelses ingeniørplast vanskelig å behandle på denne måten. Hvis komponenten din trenger kjemisk motstand utover PEs rekkevidde eller kontinuerlig høytemperaturdrift over ca. 80 grader Celsius, må du kanskje se på en annen prosess.
Veggtykkelse er vanligvis ensartet av natur, men dimensjonen på den samlede delen kan variere mer enn ved sprøytestøping. Dette er greit for de fleste tanker og flottører, men ikke for deler som må passe inn i en nøyaktig mekanisk sammenstilling. Du må planlegge toleransestabling fra begynnelsen.
Lasting av pulver, håndtering av former og etterbehandling av deler krever manuell innsats. For veldig store deler er det akseptabelt. For små deler laget i høyt volum, blir arbeidsdelen av prisen vanskelig å konkurrere med.
Materialprisene følger også råoljetrender, så en langsiktig leveringsavtale kan hjelpe. Kjøpere med et fast årsbudsjett bør be om en prisjusteringsklausul i tilbudet.
Når du kjøper en plastdel, vil du vanligvis sammenligne rotomstøping med blåsestøping eller sprøytestøping. Hver prosess har en sweet spot, og det riktige valget avgjøres ofte av volum og form.
| Kriterier | Rotasjonsstøping | Blåsestøping | Sprøytestøping |
|---|---|---|---|
| Verktøykostnad | Lav til moderat | Moderat | Høy |
| Syklus tid | Minutter per del | Sekunder til minutter | Sekunder |
| Delstørrelse | Meget store hule deler | Middels hule deler | Liten til middels |
| Kontroll av veggtykkelse | Uniform av natur | Varierer med blåseforhold | Nøyaktig kontroll |
| Typisk årlig volum | Hundrevis til lave tusenvis | Tusenvis til titusener | Ti tusen og over |
For marineutstyr som flytebrygger gjør den store størrelsen og behovet for slagfast konstruksjon i ett stykke rotomstøping til en god passform. Du kan se dette i den virkelige opplevelsen av en rotomstøpt flytende plattform av LLDPE har sterk korrosjonsbestandighet selv i brakk- og havnevann. Blåsestøping er vanligvis bedre når du trenger høyere ytelse av mellomstore flasker eller beholdere under 200 liter med enkel geometri.
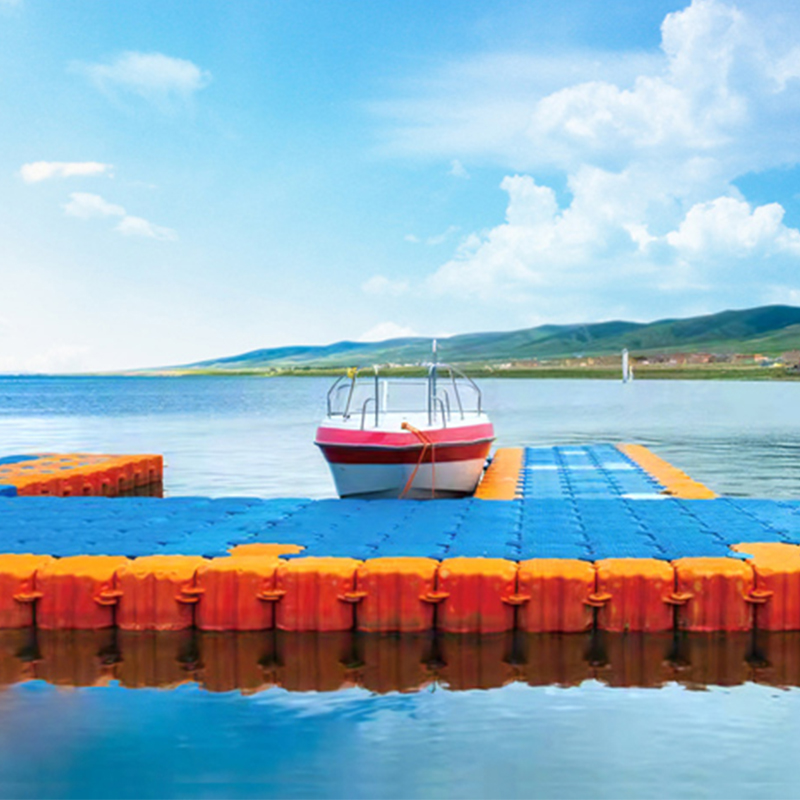 Rotomstøpt LLDPE flytende plattform for marin og vannbruk Laget av LLDPE, denne flytende plattformen tilbyr slagfasthet, korrosjonsbestandighet og holdbarhet i brakkvann eller havnevann. Den fungerer som en stabil base for brygger, flytebroer og vannaktiviteter. Se produkt →
Den riktige måten å evaluere rotomstøping på er ikke å spørre om prosessen er bra eller dårlig generelt. Still disse fem spørsmålene i stedet.
For OEM og utviklingsarbeid gjelder samme kriterier. Et tilpasset utstyrshus eller et beskyttende skall kan dra nytte av rimelig verktøy og kort ledetid når designet tillater det.
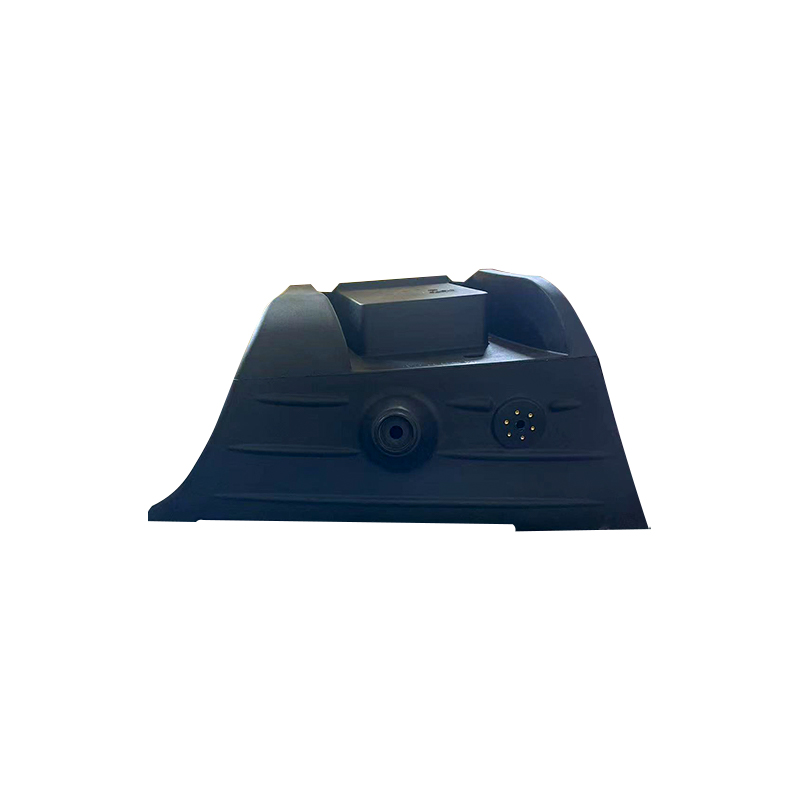
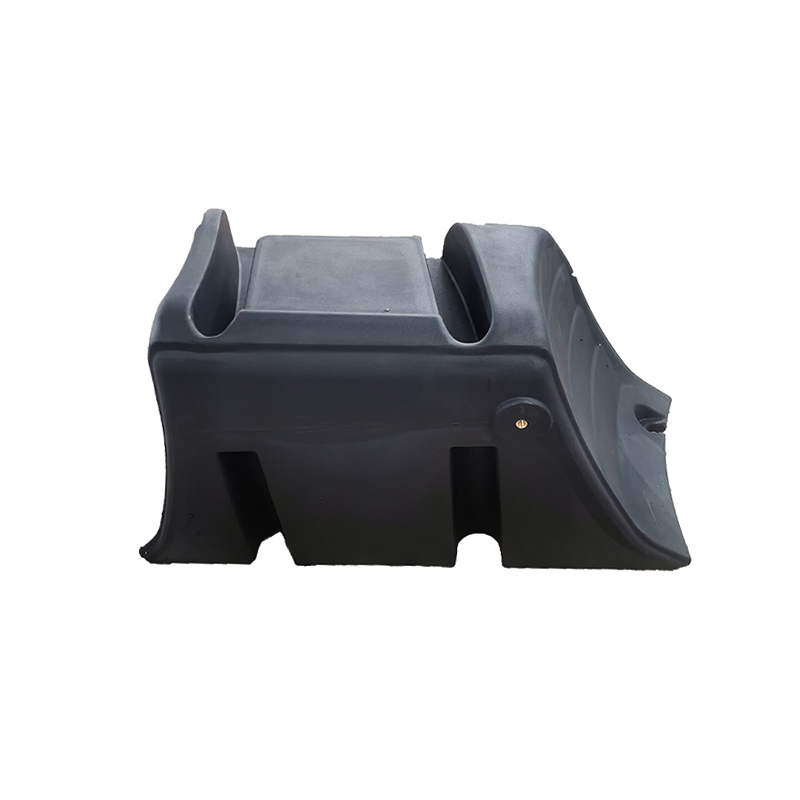 LLDPE rotomstøpingsutstyr Skal for utendørs beskyttelse Dette sømløse LLDPE-skallet beskytter interne komponenter mot støv, fuktighet og støt. Med lave verktøykostnader og kort ledetid passer den tilpassede skap for maskineri og elektronisk utstyr i tøffe miljøer. Se produkt →
Rotasjonsstøping er en pålitelig prosess når du trenger store, hule, slagfaste plastdeler til lave verktøykostnader. Det er ikke det riktige svaret for høyhastighets masseproduksjon eller komponenter med tett toleranse. Kjøpere som kjenner til volum, delstørrelse og servicemiljø før de nærmer seg en støper vil få det mest nyttige tilbudet.
Det er akkurat slik en erfaren leverandør av rotomstøping nærmer seg det også. De vil først spørre om volumet ditt, og deretter snakke gjennom designet og materialet. En god leverandør vil også påpeke når en del passer dårlig til prosessen, fordi det er slik man unngår en kostbar støpeform og en produksjonskjøring som aldri blir økonomisk. kl Cixi Junyi Plastics , den disiplinen starter med den første samtalen om det tiltenkte programmet.



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
