


Nyheter
Hjem / Nyheter / Bransjenyheter / Designretningslinjer for rotasjonsstøping: Nøkkelregler for OEM-ingeniører og -kjøpere
En ingeniør brakte oss nylig en 1000 liters doseringstank som fortsatte å sprekke i det nederste hjørnet. CAD-modellen hadde en innvendig radius på 2 mm, ingen trekk på sideveggen og en perfekt flat base. Hver og en av disse tre detaljene presset delen til å mislykkes. Rotomstøping er en tilgivende prosess på mange måter, men det er ikke en tilgivende prosess for skarpe overganger, vertikale vegger uten avsmalning eller store flater uten støtte.
Reglene nedenfor er det vi bruker for å fange opp disse problemene før de blir en verktøykostnad. De kommer fra år med bygging av rotomstøpeverktøy og produksjon av PE-tanker, utstyrshus og tilpassede OEM-deler.
Rotasjonsstøping skaper enkeltveggs hule deler. I motsetning til sprøytestøping, bestemmes veggtykkelsen av mengden plastpulver som er lastet inn i formen og av rotasjonssyklusen, ikke av en formhulromsgeometri. Dette er grunnen til at en del som blander tykke og tynne seksjoner er vanskelig å produsere: plasten i et tykt område har ingen måte å flyte til et tynt område etter at pulveret smelter.
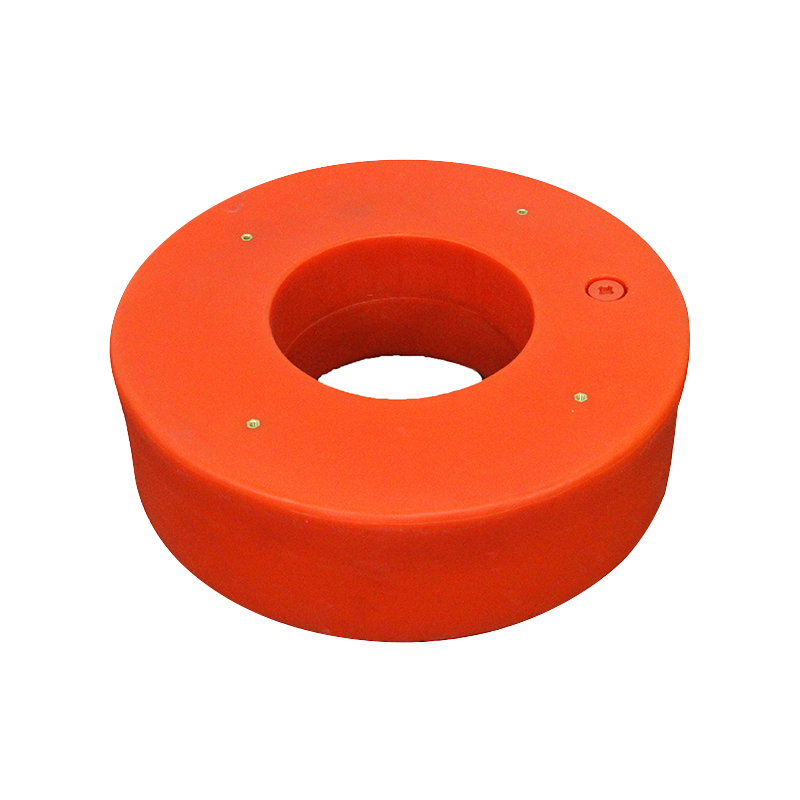
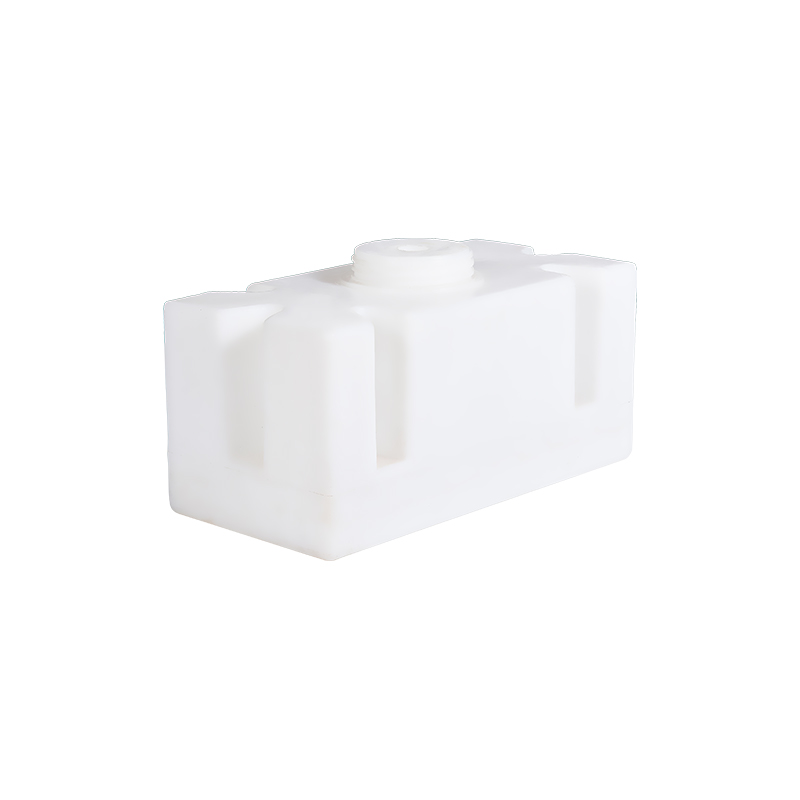
 LLDPE rotomstøpt utstyrskall for intern komponentbeskyttelse Dette sømløse rotasjonsstøpte skallet beskytter presisjonskomponenter mot støv, fuktighet og støt. LLDPE-materialet gir kjemisk motstand og UV-stabilitet, noe som gjør den egnet for tøffe industrielle miljøer. Se produkt →
For polyetylendeler er et fornuftig utgangspunkt en jevn vegg. Små hus, opptil 300 mm i diameter, kjører ofte på 3 til 5 mm. Mellomstore deler som 1000 liters tanker eller utstyrskapsler trenger ca. 5 til 8 mm. Store lagertanker over 2000 mm bruker vanligvis 8 til 12 mm for å motstå hydrostatisk belastning og håndteringspåkjenninger.
| Samlet delstørrelse | Anbefalt veggtykkelse | Typisk produksjonstoleranse |
|---|---|---|
| Under 300 mm | 3 til 5 mm | /- 1,5 mm |
| 300 til 1000 mm | 5 til 6 mm | /- 2 mm |
| 1000 til 2000 mm | 6 til 8 mm | /- 2,5 mm |
| Over 2000 mm | 8 til 12 mm | /- 3 mm |
Ensartet veggtykkelse er viktigere enn den absolutte verdien. En 6 mm vegg med en lokal 12 mm boss vil synke, og bossbasen kan fange et indre tomrom. Hvis designet trenger en lokal fortykkelse, planlegg for en sekundær forsterkning i stedet.
Utkast er vinkelen du legger til vertikale flater slik at delen løsner fra formen. Fordi en rotasjonsstøpt del trekkes av verktøyet mens den fortsatt er varm, og fordi polyetylen krymper på verktøyet når det avkjøles, vil en vegg med null trekk trekke, feste eller forvrenge. Minste trekk vi anbefaler for en glatt polyetylenoverflate er 1 grad per side. Øk til 2 eller 3 grader for en strukturert overflate.
| Overflatetilstand | Minimum trekk per side |
|---|---|
| Glatt utvendig overflate | 1 grad |
| Glatt indre overflate | 0,5 grader |
| Teksturert eller malt overflate | 2 til 3 grader |
| Dype vertikale vegger over 500 mm | 2 grader eller mer |
Den praktiske effekten er større enn de fleste ingeniører forventer. En del med 500 mm dyp sidevegg og 1 grads trekk smalner ca 9 mm fra topp til bunn. Hvis designet krever en nøyaktig parallell vegg, er det et rødt flagg. Rotomstøping er ikke sprøytestøping; å holde en vertikal vegg uten avsmalning på en dyp del er en vanskelig verktøyutfordring.
Flate vegger er den vanligste årsaken til rotomstøpingsforvrengning. Et stort flatt panel har ingen innvendig støtte, og krympingen som oppstår når delen avkjøles gjør at den kan oljekanne, deformeres eller bøyes. Den utprøvde løsningen er en krone. En krone på omtrent 0,4 mm per 100 mm panellengde holder ansiktet stabilt. For et 500 mm bredt flatt område betyr det ca. 2 mm krumning.
Hvis panelet virkelig må være flatt, eller hvis det må tåle en belastning, legg til kyss. En kiss-off er en innstøpt knapp eller stolpe som forbinder to motstående vegger. Plassering av kiss-offs med en avstand på 150 til 300 mm gir en avstivet dobbelvegg uten at det kreves ribber eller sekundære fester. Kiss-offs legger til kompleksitet i formen, men de er langt billigere enn å forsterke en skjev del etter støping.
 5000 liter kjeglebunn PE-oppbevaringstank med forbedret stabilitet Denne tanken med kjeglebunn er designet for væskelagring i vannbehandling og kjemisk industri, og sikrer effektiv drenering og strukturell integritet. Den glatte kronen motstår hydrostatisk trykk, mens LLDPE gir korrosjonsbestandighet. Se produkt →
Store beholdere som en 5000 liters lagertank med kjeglebunn bruker en konisk bunn for drenering og ekstra stabilitet, mens sideveggen har en glatt krone for å motstå hydrostatisk deformasjon.
Skarpe hjørner er den nest vanligste designfeilen. Ved rotomstøping skaper et skarpt indre hjørne en spenningskonsentrasjon, og utsiden av det hjørnet har en tendens til å bli tynn fordi pulveret har problemer med å fylle det trange rommet. Minste ytre radius vi aksepterer er 3 mm, og innvendig radius bør være minst to ganger veggtykkelsen. For en 6 mm vegg, planlegg på en 12 mm innvendig radius.
Hjørnevinkel betyr like mye som radius. Polyetylendeler fungerer best med en inkludert vinkel på 30 grader eller mer, selv om større vinkler er enda sikrere. Hvis en applikasjon krever en skarpere vinkel, design en veggtykkelse eller en forsterket ribbe for å kompensere.
Designere ber ofte om et skarpt hjørne for å spare plass. Ved rotomstøping sparer et skarpt hjørne sjelden plass. Det koster verktøytid, risikerer tynne vegger og skaper en visuelt grov radius. Den effektive løsningen er vanligvis en generøs radius pluss en lavprofilribbe.
Rotomolding er avhengig av pulver som tumles og smelter inne i en roterende form. Pulveret kan ikke strømme gjennom trange hull slik smeltet plast flyter i en sprøytestøpe. En generell regel er å holde avstanden mellom to vegger, eller mellom en vegg og en ribbe, minst fem ganger den nominelle veggtykkelsen. For en 6 mm vegg betyr det et minimumsavstand på ca. 30 mm.
Hvis gapet er smalere, kan pulver bygge bro over åpningen før det smelter, og resultatet er en sammensmeltet bane som ødelegger designhensikten. Denne regelen gjelder for kiss-offs, innstøpte ribber, monteringsbosser og eventuell intern geometri. Den første sjekken vi kjører er 5x-regelen.
Underskjæringer er vanskelige fordi delen må trekkes av formen. Små underskjæringer kan håndteres med silikon eller fleksible formseksjoner, men de øker kostnadene og betyr vanligvis en langsommere syklus. For store stive deler, unngå helt underskjæringer.
Gjengede innsatser, nivåbrytere og monteringsbosser kan støpes inn. De plasseres i formen før pulver lastes og forblir på plass mens delen roterer. En metallinnsats for en PE-del må ha en rifling eller spor slik at den låser seg i plasten. Hold innsatsplasser unna tilstøtende vegger; ellers blir 5x separasjonsregelen umulig å oppfylle.
 Rotomstøpt LLDPE drivstofftank for sikker lagring av væske Denne drivstofftanken bruker LLDPE for kjemisk og slagfasthet, egnet for lagring av drivstoff og andre væsker. Den sømløse konstruksjonen forhindrer lekkasje, og den lette designen tillater enkel installasjon i mobile eller faste applikasjoner. Se produkt →
Skillelinjer skal være plassert på en ren kant. Hvis skillelinjen krysser en teksturert overflate, vil ikke teksturen matche ved delingen. For produkter som må se ensartede ut, planlegg verktøydelingen med en naturlig funksjon som en kant eller et støpt spor.
LLDPE er standardmaterialet for de fleste rotomstøpeprosjekter, og med god grunn. Den har utmerket slagstyrke, god kjemikaliebestandighet, og den tåler den langsomme rotasjonssyklusen uten å forringes. Når en del skal leve utendørs, er UV-stabilisator avgjørende. Sort er den mest effektive fargen, men en UV-pakke i andre farger fungerer godt for mange bruksområder.
For korrosjonsbestandighet i marine eller kjemiske miljøer er en LLDPE-del med UV-stabilisering et pålitelig valg. Vi har publisert praktisk informasjon om LLDPE flytende plattform korrosjonsbestandighet for de som vurderer en stor installasjon.
Servicetemperatur har også betydning. Standard polyetylendeler er vanligvis vurdert for kontinuerlig bruk mellom 60 og 80 grader Celsius. Over dette området kan polypropylen eller nylon være nødvendig, og disse endrer både trekkkravene og verktøykostnadene. Kjemisk eksponering for syrer, løsemidler eller sjøvann påvirker også materialvalget.
Verktøy er den største enkeltkostnaden i et rotomstøpeprosjekt. Støpeformer er typisk støpt aluminium for produksjonsmengder eller CNC-maskinert aluminium for prototyper. Jo mer kompleks delgeometrien er, jo mer koster formen.
Kiss-offs, underskjæringer og innstøpte innsatser øker verktøykostnadene. Hver funksjon du legger til må tenkes gjennom i formoppsettet. Den beste tilnærmingen for en OEM-del er å sende en 3D CAD-modell med en tydelig angivelse for nominell veggtykkelse, trekkretning og skillelinje. Selv en enkel skisse med disse tre elementene vil gjøre verktøysamtalen langt mer produktiv.
De vanligste designfeilene er enkle å fange hvis du vet hva du skal se etter:
Når en tegning inkluderer disse problemene, er det beste grepet å fikse dem tidlig. En liten endring i CAD-modellen kan spare tusenvis i verktøyomarbeiding og måneder med produksjonssmerter.
Hvis du evaluerer et tilpasset OEM-prosjekt, er selskapet bak verktøyet viktig. Hos Cixi Junyi Plastic Industry designer og bygger vi rotasjonsstøpte deler fra støpestadiet til ferdig produksjon. De samme designprinsippene gjelder enten du kjøper standard tanker eller setter i drift et tilpasset hus. Du kan lese mer om vår OEM utvikling og prosessering tjenester for å forstå hvordan vi håndterer tegningsgjennomgang, verktøy og produksjon.



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
