


Nyheter
Hjem / Nyheter / Bransjenyheter / Fordeler med rotasjonsstøping: Designallsidighet og kostnadseffektivitet
Når du trenger en stor hul del som en 5000-liters lagertank, et akvakulturfat i ett stykke eller et tilpasset utstyrshus, former prosessbeslutningen både kostnad og langsiktig ytelse. Konklusjonen er klar: rotasjonsstøping passer best når verktøykostnader betyr noe, produksjonsvolumet er moderat, og delen må være sømløs, holdbar og dimensjonsstabil. Å forstå årsakene bak denne konklusjonen hjelper deg med å stille de riktige spørsmålene før du forplikter deg til en leverandør.
Rotasjonsstøping skaper en hul del ved å rotere en oppvarmet form mens plastpulver smelter og belegger innerveggene. Ingen injeksjonstrykk, ingen løpesystemer og ingen stålkjerner begrenser designet. Ingeniører står fritt til å spesifisere komplekse konturer, lukkede hule geometrier, underskjæringer, innstøpte ribber, bosser og til og med dobbeltveggsseksjoner som ville være vanskelige å produsere i blåsestøping eller sprøytestøping.
Veggtykkelse forblir konsistent på tvers av delen, og hjørner har en tendens til å være tykkere, noe som gir strukturell stivhet akkurat der slagmotstanden er mest verdifull. Dette er grunnen til at rotasjonsstøping er et vanlig førstevalg for prosessutstyr, marine komponenter og industrielle kabinetter.
Sveisede tanker, blåsestøpte beholdere og platefremstilte hus inneholder alle sømmer eller skjøter. Disse linjene er de første områdene som svikter under termisk sykling, trykksvingninger eller mekaniske vibrasjoner. Rotasjonsstøping danner et monolitisk skall uten sveiselinje og ingen sekundær tetningsoperasjon. For enhver applikasjon som inneholder vann, kjemikalier eller andre væsker, fjerner dette en hel klasse av lekkasjerisiko.
Lavtrykksteknikken holder også innstøpt spenning svært lav. Sprøytestøping og blåsestøping introduserer indre stress som kan føre til forvrengning eller spenningssprekker måneder eller år senere. En rotasjonsstøpt del avkjøles sakte inne i formen etter at pulveret er fullstendig smeltet, noe som lindrer stress og produserer et stykke som holder formen. Resultatet er en lengre og mer forutsigbar levetid, også ved utendørs bruk.
 7 Tonns PE Avlstank Anvendelsesområde Se produkt →
Verktøy er ofte den avgjørende faktoren for moderate produksjonsvolumer. Sprøytestøping krever herdet stålverktøy som er kostbart å maskinere og kan ta måneder å lage. Rotasjonsstøping bruker sveisede plateformer, støpte aluminiumsformer eller maskinerte stålformer som koster langt mindre og leveres raskere. For et selskap som trenger noen hundre til noen få tusen deler per år, er verktøyinvesteringen betydelig lettere å rettferdiggjøre.
| Faktor | Rotasjonsstøping | Sprøytestøping | Blåsestøping |
|---|---|---|---|
| Verktøykostnad | Lav til moderat | Høy | Moderat |
| Typisk produksjonsvolum | 100 til 3000 enheter | 10 000 og flere enheter | 500 til 5000 enheter |
| Maksimal delstørrelse | Veldig stor, 10 000 L og over | Stor, men begrenset av pressestørrelse | Begrenset av akkumulatorstørrelse |
| Kontroll av veggtykkelse | Ensartede, tykke hjørner | Nøyaktig, men begrenset | Tynnere, har en tendens til å avta |
| Design kompleksitet | Høy | Moderat | Lav til moderat |
| Innstøpt stress | Lavt | Høy | Moderat |
Tabellen gir en førstegangsvisning. Den endelige avgjørelsen bør også ta hensyn til materialkvalitet, veggtykkelsestoleranse, monteringskostnader og forventet produktlevetid.
Rotasjonsstøping håndterer svært store deler i ett stykke som er vanskelige eller umulige å lage med andre prosesser. PE-lagringstanker, doseringsfat og akvakulturfat produseres som ett enkelt skall, fra 40 liter opp til mer enn 10 000 liter. Fraværet av skjøter betyr at selv en stor tank holder sin strukturelle integritet under hydrostatisk trykk.
En PE-lagringstank med kjeglebunn er for eksempel støpt med en jevn innvendig finish, en forsterket kant og innstøpte koblinger for fylling og drenering. Kjeglebunnen tillater fullstendig drenering, noe som betyr noe i kjemiske doseringsoperasjoner der rester kan forurense neste batch.
 CPT-5000L kjeglebunn PE oppbevaringstank Anvendelsesområde Se produkt →
LLDPE og andre polyetylenkvaliteter som er vanlige i rotasjonsstøping har sterk motstand mot kjemikalier, fuktighet, korrosjon og UV-stråling. I motsetning til metall- eller glassfibertanker krever ikke LLDPE-deler noe beskyttende belegg og vil ikke ruste, delaminere eller danne porer. Materialet absorberer støt uten å knuses, noe som er en klar fordel i marine, industri- og landbruksmiljøer.
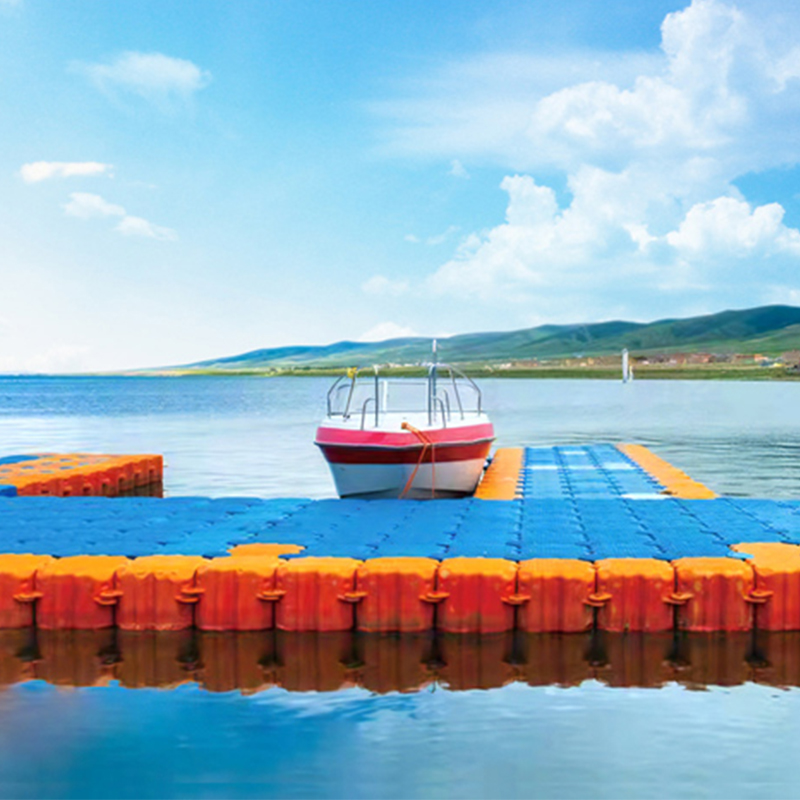
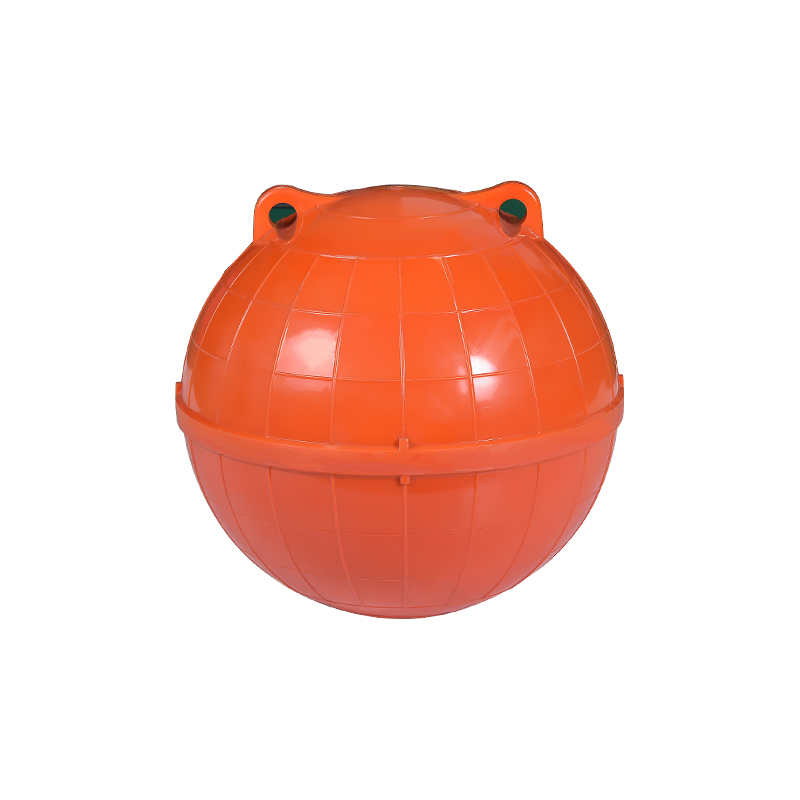
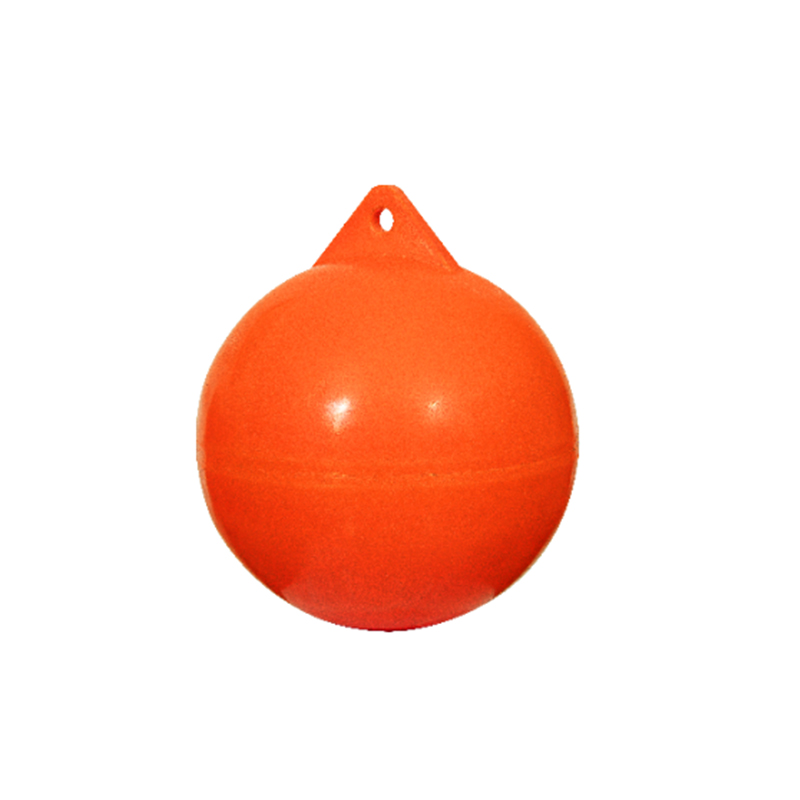
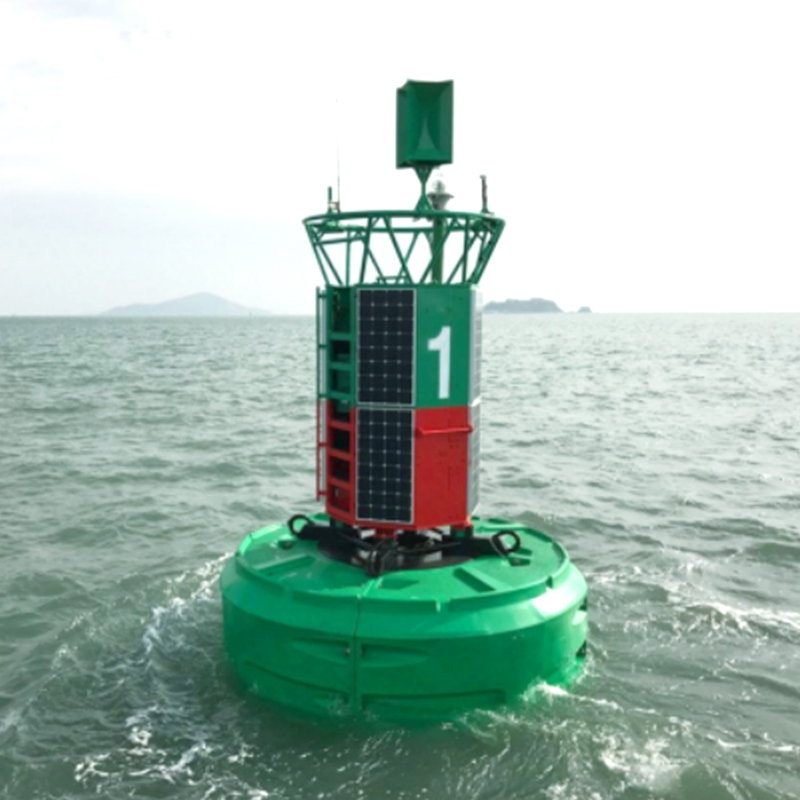
For flytende plattformer, navigasjonsbøyer og rørmudringsflytere, gir rotasjonsstøping pålitelig oppdrift og dimensjonsstabilitet over mange års eksponering. Vår korrosjonsmotstandsanalyse av LLDPE flytende plattformer beskriver hvordan dette materialet fungerer i kysttjeneste. En godt designet rotomstøpt flottør håndterer bølgevirkning, UV-eksponering og begroing bedre enn metallalternativer som krever kontinuerlig vedlikehold.
Rotasjonsstøping kan integrere funksjoner direkte i den ferdige delen. Innstøpte metallinnsatser, innvendige gjenger, innstøpt grafikk og innstøpte farger eliminerer sekundære operasjoner. Fargeseksjoner kan plasseres i samme gjenstand uten maling, og logoer eller etiketter kan formes inn i overflaten, noe som unngår limfeil ved utendørs bruk.
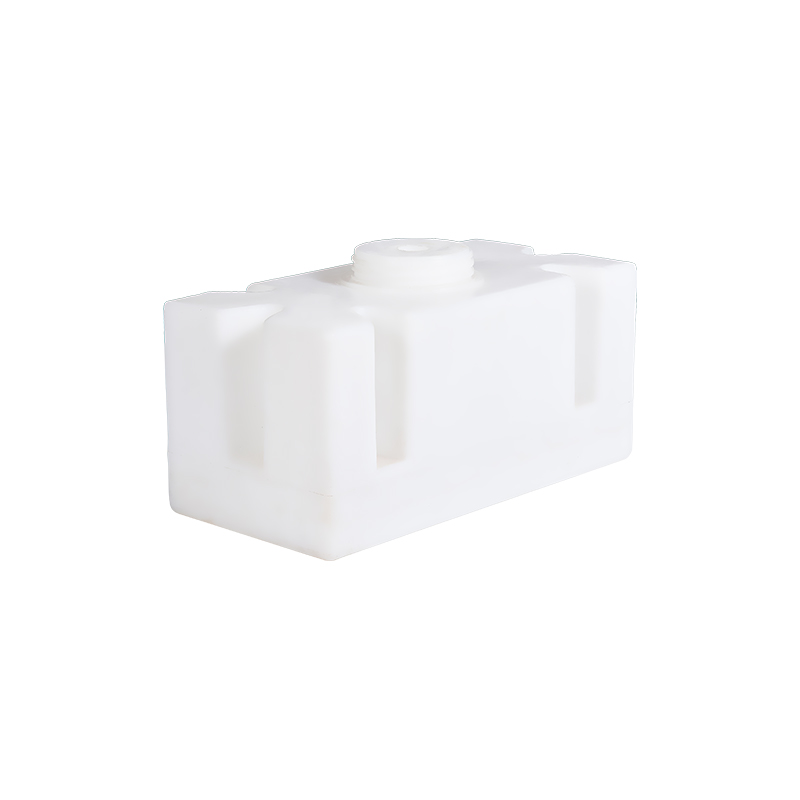
For utstyrsskall kan en utvikler inkludere innstøpte bosser, ribber og en glatt ytre hud i det samme verktøyet. Det reduserer festemidler og undermonteringer for kunden, øker hastigheten på den endelige monteringslinjen og reduserer de totale produksjonskostnadene.
Rotasjonsstøping skaper svært lite skrap fordi hele pulvermengden forbrukes under smelting, og ommaling kan gjenbrukes i mange tilfeller. Polyetylen er resirkulerbart, og den lange levetiden til rotasjonsstøpte produkter reduserer erstatningssyklusene. I vannbehandling, akvakultur og marine applikasjoner hvor produktene forblir i kontinuerlig drift i et tiår eller mer, er miljøpåvirkningen per bruksår lavere enn med mange andre alternativer.
Disse fordelene avhenger av disiplinert prosesskontroll og erfaren verktøydesign. Før du legger inn en produksjonsordre, kontroller hvordan formen skal bygges, hvilken polyetylenkvalitet som skal leveres, hvordan veggtykkelse måles og hvor sannsynlige defekter som bobler, hulrom eller tynne seksjoner kontrolleres. En rotomolder med egen formdesign og utviklingsevne kan flytte din del fra CAD-modell til stabil produksjon raskere enn en leverandør som kun kjører verktøy du leverer.
Hvis prosjektet ditt trenger UV-motstand, slagstyrke og en kompleks form i ett stykke, kan en erfaren leverandør veilede materialvalg og planlegging av veggtykkelse. Vår komplett produktspekter og OEM-utviklingstjenester dekke lagertanker, akvakulturfat, flytende systemer, utstyrshus og andre spesialtilpassede rotasjonsstøpte deler.
 Rotomolding utstyr Shell Produsenter LLDPE rotomstøpingsutstyr Shell Vis mer Se produkt →



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
