


Nyheter
Hjem / Nyheter / Bransjenyheter / Hva er rotasjonsstøping? En komplett veiledning til prosess, materialer og bruk
Rotasjonsstøping er en av de prosessene som er enkle å beskrive og mye vanskeligere å gjøre godt. Enkelt sagt, gjør det plastpulver til hule, sømløse deler ved sakte å rotere en form inne i en ovn til pulveret smelter og dekker innerveggen. Hvis du noen gang har lagret vann i en tykk grønn tank, gått langs en marinapontong eller kjørt forbi en vannfylt barriere på et veiarbeidssted, har du allerede møtt et rotasjonsstøpt produkt.
Rotasjonsstøping, også kalt rotasjonsstøping, rotasjonsstøping eller rotasjonsstøping, avhengig av hvor du leser dette, er en lavtrykks- og høytemperaturprosess for å lage hule plastartikler. En målt ladning av finmalt polymer går inn i en hul delt form, formen klemmes igjen, og den snur seg på to vinkelrette akser inne i en ovn.
Når verktøyet varmes opp, faller pulveret og fester seg til de varme indre overflatene, og smelter i lag til det danner en jevn hud over hele hulrommet. Formen beveger seg deretter til en kjølestasjon, mens den fortsatt dreier seg, slik at delen holder formen i stedet for å synke. Når det er kjølig nok, åpnes formen og stykket kommer ut som en enkelt sømløs artikkel.
En detalj er verdt å huske: veggtykkelsen bestemmes av hvor mye pulver du lader, ikke av selve formen, og derfor kan et enkelt verktøy ofte produsere flere kapasiteter.
Hver jobb følger samme sekvens, enten delen er en 40-liters doseringsbøtte eller en 10 000-liters lagertank.
Syklustidene er lengre enn ved sprøytestøping, ofte tjue minutter til en time avhengig av størrelse og materiale, men verktøyet er enklere og langt billigere. For en stor hul del avgjør vanligvis denne avveiningen prosjektet.
Ikke alle plaster passer til prosessen. Harpiksen må overleve å bli malt til pulver og varmet opp gjennom en lang syklus uten å forringes, så listen er kortere enn mange forventer.
Tilsetningsstoffer betyr like mye som basisharpiksen. UV-stabilisatorer, fargemasterbatch og antistatiske midler er valgt for sluttbruken, fordi en tank som står i solen i femten år trenger en annen formulering enn en bøye som sitter i saltvann.
På grunn av måten prosessen fungerer på, deler rotasjonsstøpte produkter et gjenkjennelig sett med egenskaper.
Det hjelper å se rotasjonsstøping ved siden av sine to nærmeste slektninger. Tabellen nedenfor er en grov veiledning snarere enn en regel, fordi delstørrelse og bestillingsmengde endrer tallene betraktelig.
| Prosess | Typisk veggtykkelse | Verktøykostnad | Passer best til |
|---|---|---|---|
| Rotasjonsstøping | 3 til 12 mm, jevnt over | Lav til moderat | Store hule deler, lavt til middels volum |
| Sprøytestøping | 1 til 4 mm, varierer etter design | Høy | Små, detaljerte deler med høyt volum |
| Blåsestøping | 0,5 til 3 mm | Moderat | Flasker, krukker og tynne beholdere |
Den praktiske oppsummeringen: rotasjonsstøping vinner når du trenger en stor hul del med en tykk, slitesterk vegg og du ikke kan rettferdiggjøre et dyrt stålverktøy. Den passer dårlig for små, svært detaljerte komponenter laget i millioner.
Fordi prosessen håndterer store hule former så godt, dukker rotomstøpte deler opp flere steder enn folk flest forventer.
Vannbehandling er en god illustrasjon. En PE-lagringstank med kjeglebunn er støpt i ett stykke, med en tykk korrosjonsbestandig vegg, en integrert formet kjegle og ingen skjøter som kan lekke.
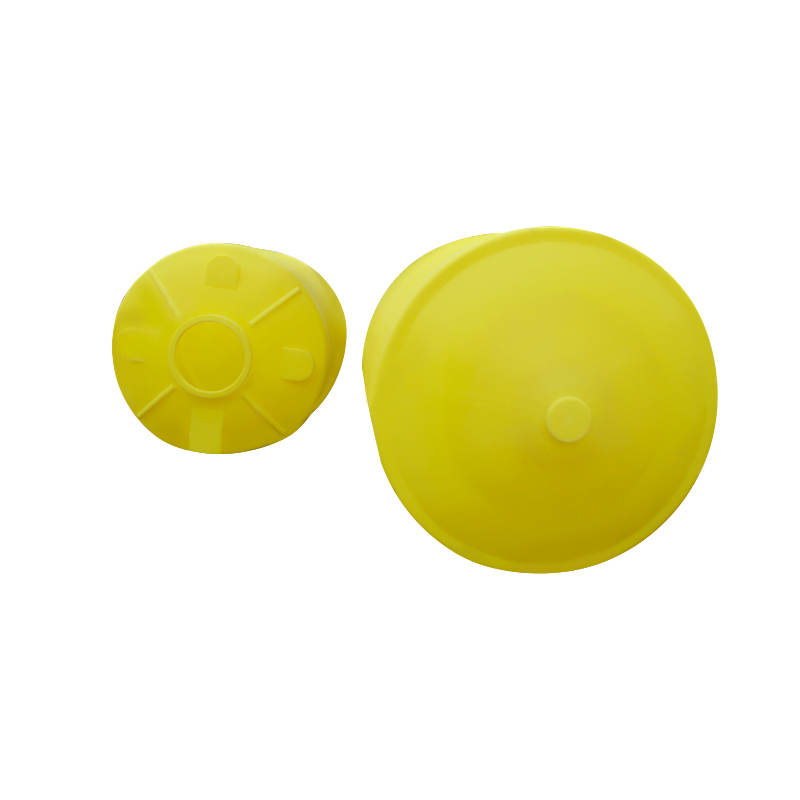 CPT-5000L kjeglebunn PE oppbevaringstank brukes i vannbehandling, miljøvern, elektronikk, kjemisk industri, mat, medisin, bygg og andre næringer Se produkt →
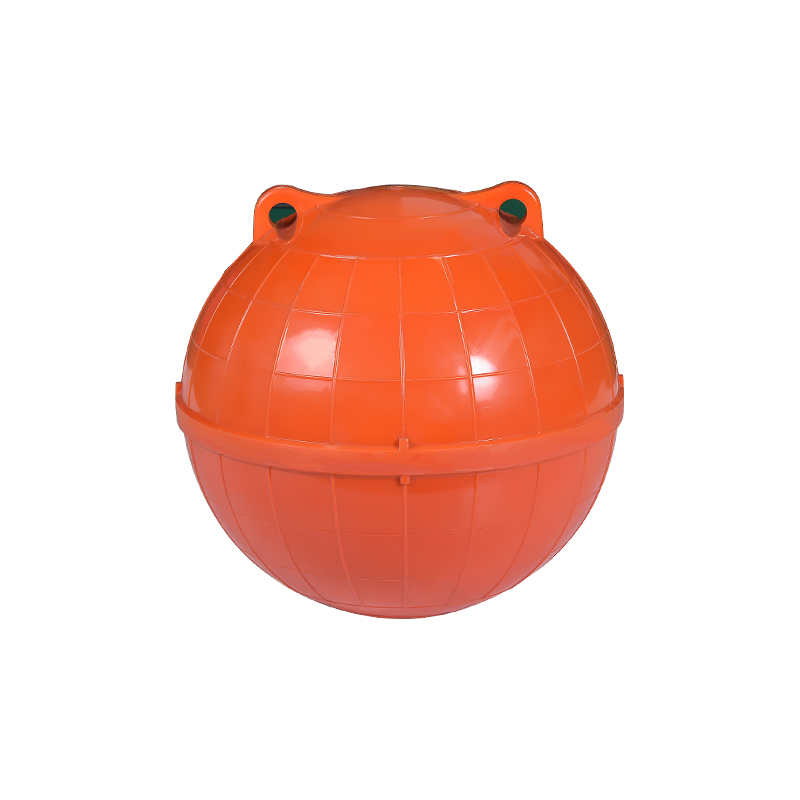
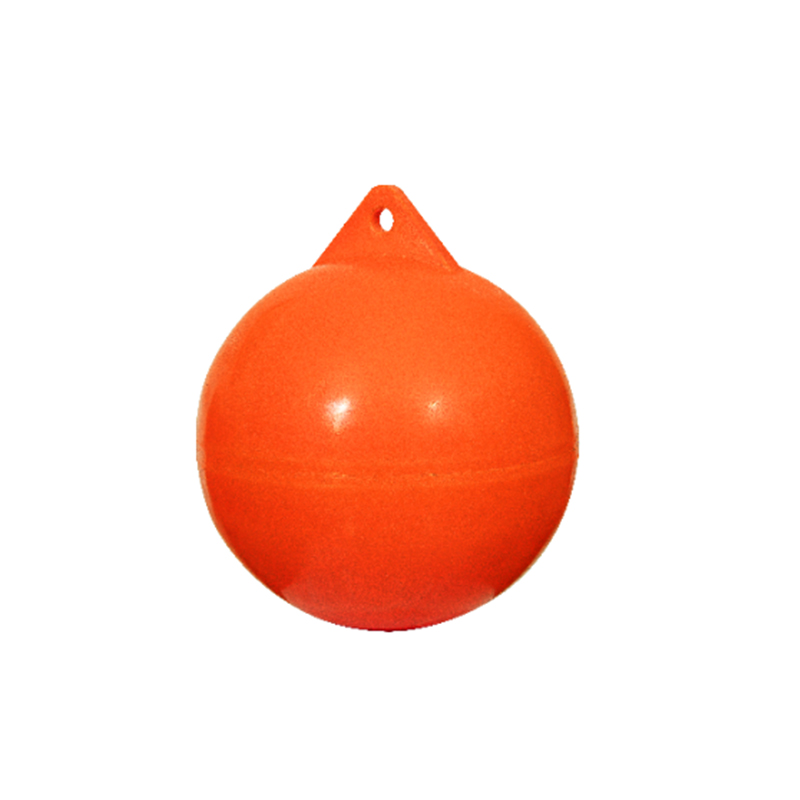
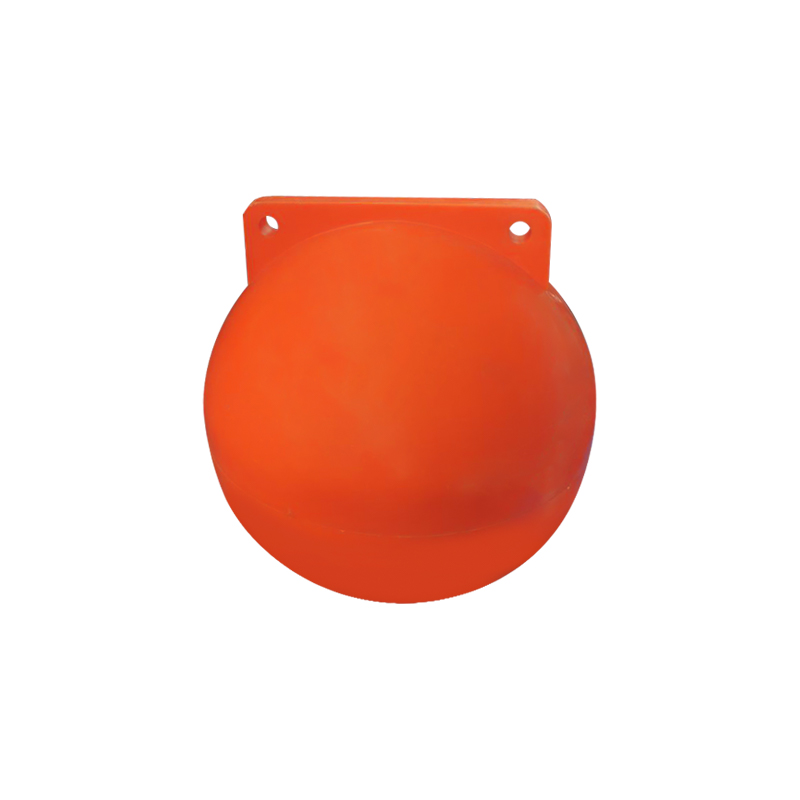
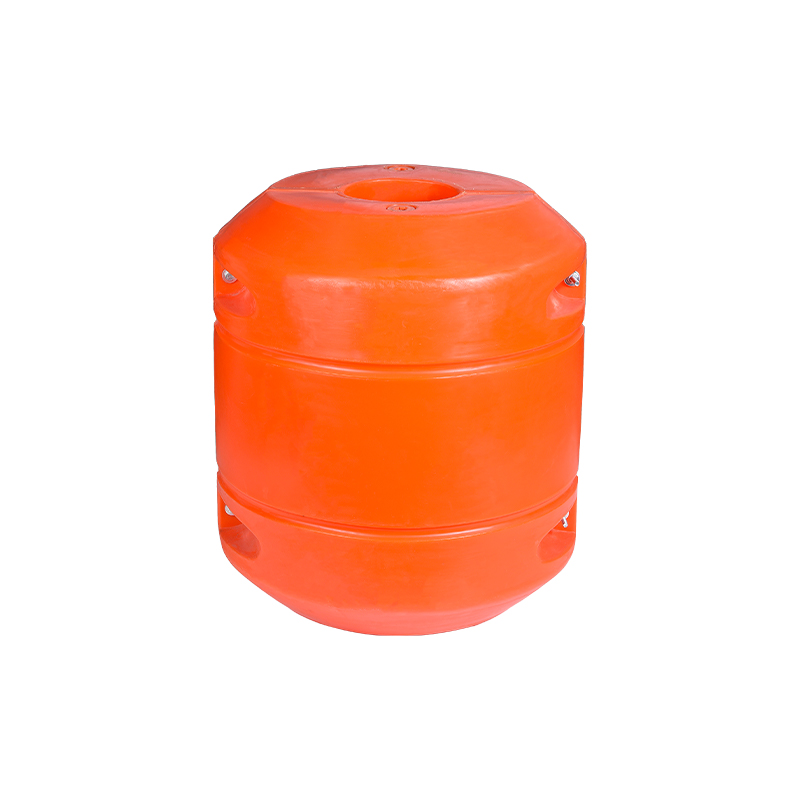
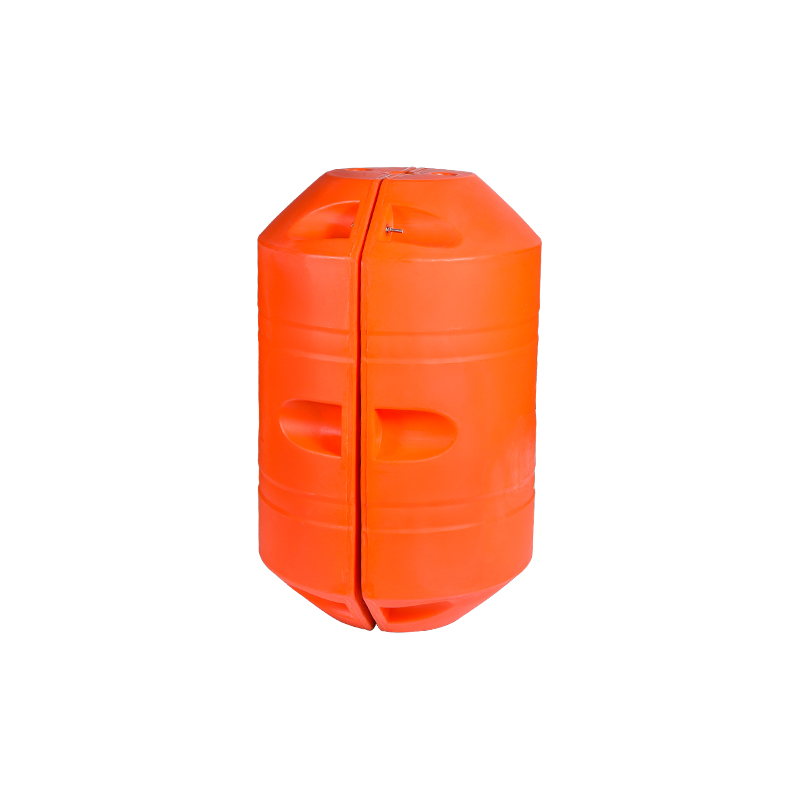
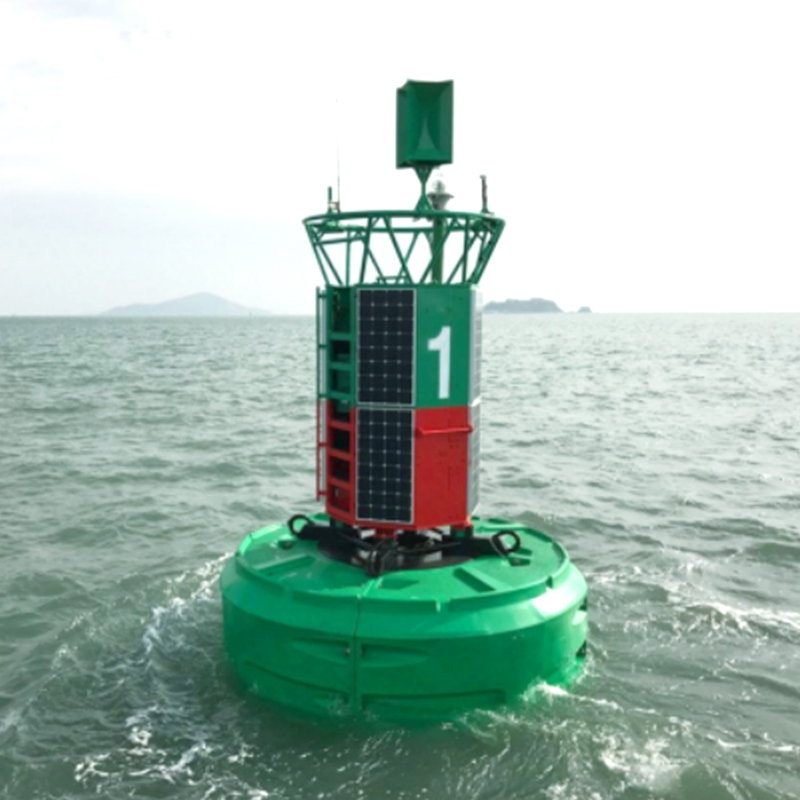
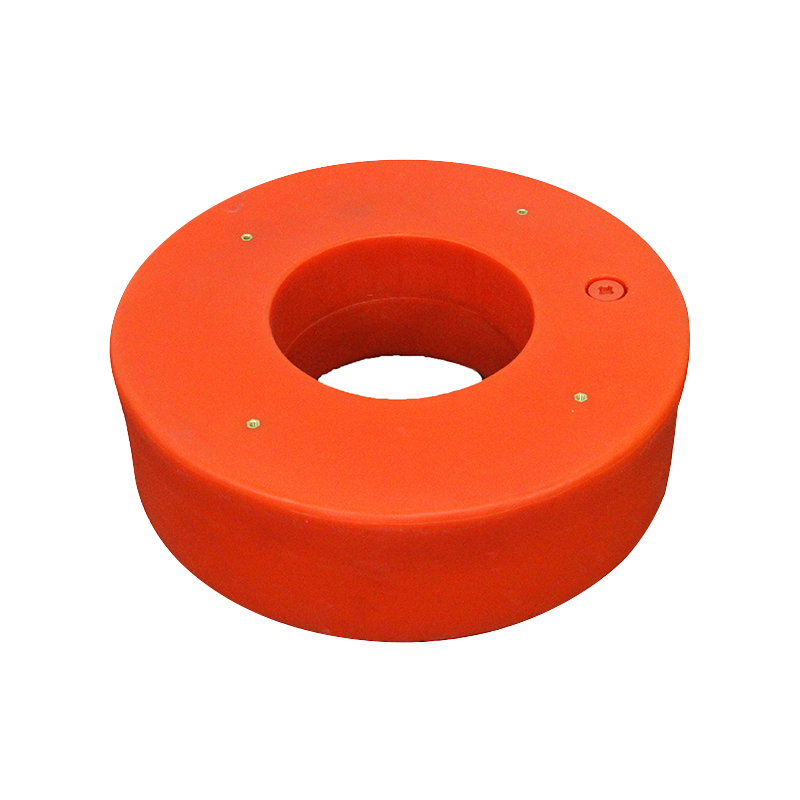
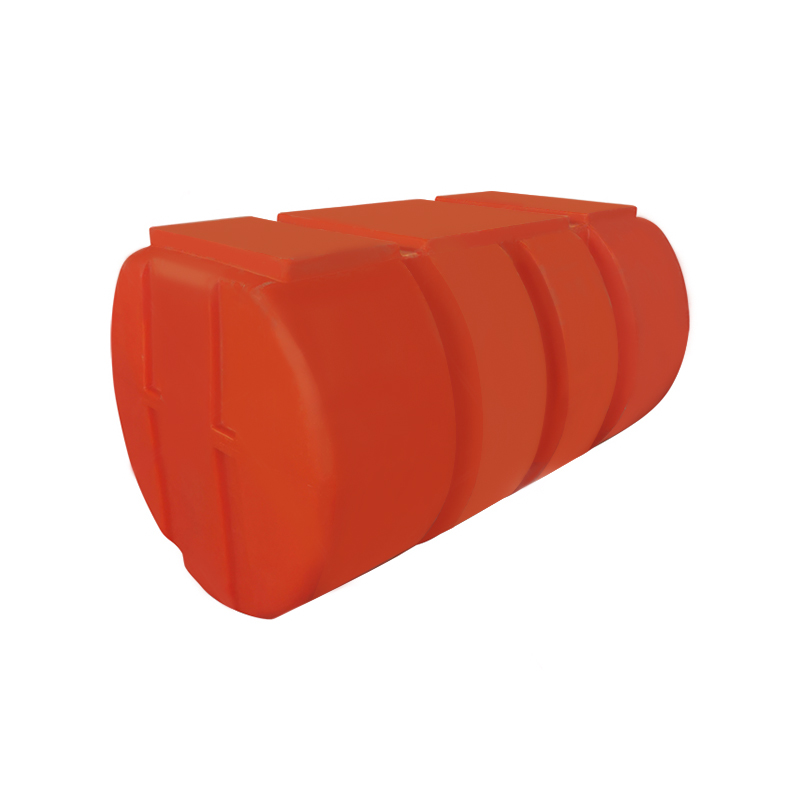
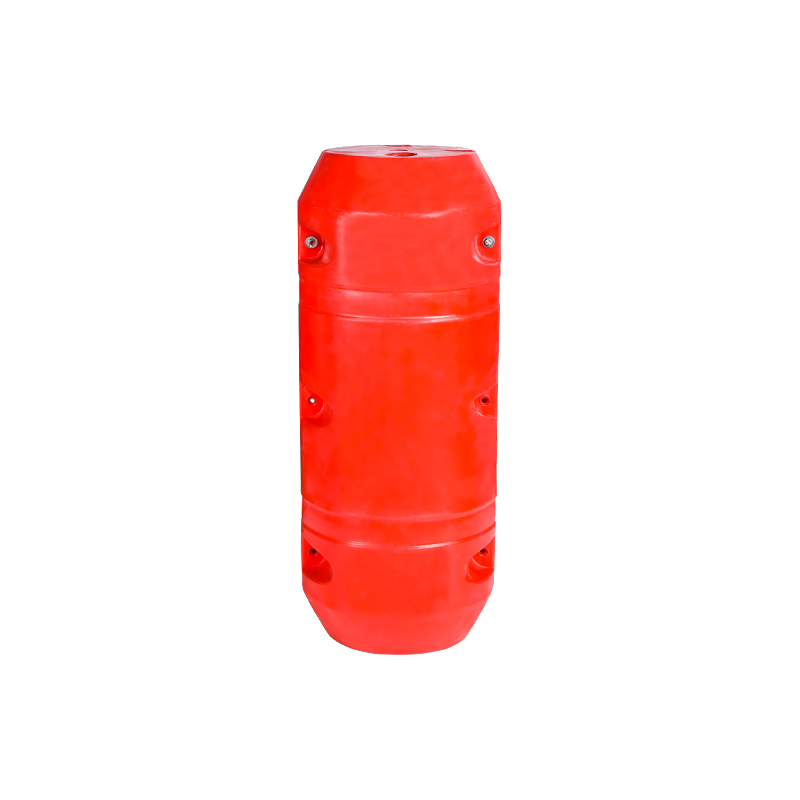
Flytende produkter følger samme logikk. Polyetylen korroderer ikke i saltvann, så hule og skumfylte flottører holder seg brukbare i årevis i havner og oppdrettsanlegg. Vi skrev om dette mer detaljert i et kort stykke på hvorfor LLDPE flytende plattformer motstår korrosjon .
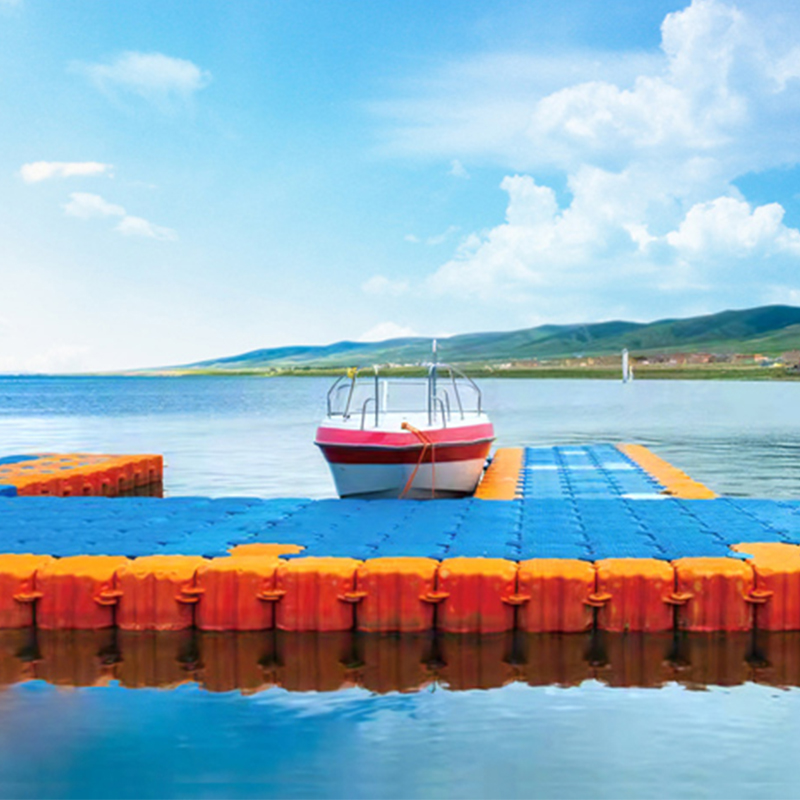 Rotomstøping LLDPE flytende plattform Cixi Junyi Plastic Co., Ltd., siden etableringen i 2007, har vært lokalisert i Cixi, Zhejiang, kjent som hjembyen for rotasjonsstøping. Selskapet er strategisk... Se produkt →
Mange prosjekter starter ikke fra en katalog. De starter med en skisse, en prøve eller et problem som ingen standardprodukter løser. I de tilfellene begynner arbeidet ved tegnebrettet: veggtykkelse, ribbelayout, innsatsplassering og formskillelinjen bestemmes sammen, fordi en endring i en vanligvis tvinger frem en endring i en annen.
Verktøy er der rotasjonsstøping er på sitt mest tilgivende. Aluminiumsformer koster en brøkdel av et hardt injeksjonsverktøy, så en beskjeden første ordre kan fortsatt være fornuftig, og den samme formen kan kjøres igjen senere ettersom volumene vokser. Utvikling og OEM-arbeid er en stor del av det vi driver med, og det dekkes mer detaljert under tilpassede rotomstøpte deler og OEM-behandling .
En drivstofftank er et typisk eksempel: en kompleks ytre form, innvendige ledeplater og innstøpte beslag, produsert som én stressfri form i stedet for en sveiset enhet.
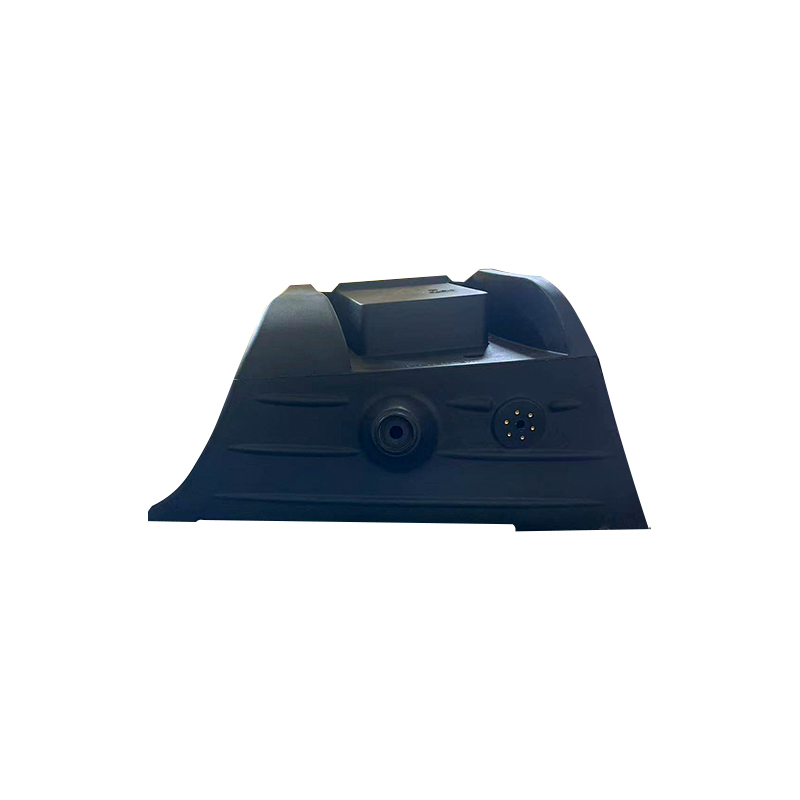 Rotomstøpende plast LLDPE drivstofftank Beholdere som brukes til å lagre væsker Se produkt →
Vi har laget rotasjonsstøpte produkter siden 2007, i Cixi, en by på Kinas østkyst som folk her liker å kalle rotomstøpingens hjemby. Verkstedet vårt ligger omtrent to kilometer fra Yuyao North høyhastighetsbanestasjon og omtrent femten kilometer fra Hangzhou Bay Bridge, som gjør besøk og forsendelser enkle.
Gjennom årene har vi lært at det meste av håndverket lever i detaljer ingen ser: hvor jevnt pulveret er ladet, hvor skånsomt formen avkjøles, og hvor nøye en beslag plasseres før verktøyet er ferdig. Disse valgene avgjør om en tank varer femten år eller fem. Vi bygger våre egne former, produserer standard vannbehandlings- og akvakulturprodukter, og tar på oss spesialarbeid for kunder som trenger noe som ikke eksisterer ennå.
Så for å svare direkte på spørsmålet: rotasjonsstøping er en lavtrykksprosess som gjør plastpulver til hule, sømløse, stressfrie produkter, fra en 40-liters doseringsbøtte til en 10.000-liters lagertank. Det er ikke den raskeste metoden eller den mest presise, men for store, tøffe, vanntette deler laget i fornuftige volumer er det få prosesser som kommer i nærheten.



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
