


Nyheter
Hjem / Nyheter / Bransjenyheter / Innovativ rotasjonsstøping: design, materialer og virkelige applikasjoner
Be de fleste om å se for seg rotasjonsstøping, og de beskriver den samme scenen: en hul form fylt med plastpulver, som snur seg sakte i en ovn til pulveret smelter og dekker innsiden. Bildet er nøyaktig, men det er flere tiår utdatert. Innovativ rotasjonsstøping i dag er en designledet prosess som produserer deler med kompleks geometri, innstøpte innsatser, skumfylte vegger og overflater som en gang krevde flere monteringstrinn.
Vi har jobbet med denne prosessen siden 2007 fra Cixi, en by i Zhejiang som folk her kaller rotomoldingens hjemby. Kundespørsmål har endret seg i løpet av den tiden. Kjøpere spør ikke lenger bare om en form kan støpes; de spør om veggtykkelsestoleranse, slagytelse etter en vinter utendørs, UV-stabilitet og hvor raskt et nytt design kan bevege seg fra skisse til lastet pall.
I praksis kommer innovasjon her sjelden som ett dramatisk gjennombrudd. Det fremstår som en rekke praktiske forbedringer som sammen endrer hva en form kan produsere og hvor konsekvent den produserer den. Fire områder bærer mesteparten av vekten.
Den kombinerte effekten er at prosessen ikke lenger er begrenset til enkle hule former. En moderne rotomstøpt del kan være en drivstofftank med innvendige ledeplater, et utstyrskap med støpte braketter eller en filterkloss for et avløpsanlegg.
En målt ladning av polymerpulver går inn i en hul form. Formen lukkes, klemmes og flyttes inn i en ovn mens den roterer på to vinkelrette akser. Pulveret faller og bygger gradvis en jevn hud mot den varme verktøyoverflaten. Etter at smeltingen er fullført, flyttes formen til en kjølestasjon og fortsetter å rotere slik at delen ikke synker, og det ferdige stykket fjernes deretter.
Fordi det ikke er noe injeksjonstrykk og ingen port, er delen sømløs med svært lav indre belastning. Avveiningen er syklustid, og det er grunnen til at prosessen passer store, hule produkter med lavt til middels volum.
| Faktor | Rotasjonsstøping | Sprøytestøping | Blåsestøping |
|---|---|---|---|
| Verktøykostnad | Lav til moderat | Høy | Moderat til høy |
| Typisk volum | Lav til middels | Veldig høy | Høy |
| Maksimal delstørrelse | Veldig stor | Trykk begrenset | Stor |
| Variabel veggtykkelse i en form | Rett frem | Vanskelig | Begrenset |
| Støpte innsatser og doble vegger | Rett frem | Ekstra montering | Vanskelig |
| Restbelastning i delen | Veldig lavt | Høyer | Moderat |
Les tabellen som et utgangspunkt i stedet for en dom. Mange prosjekter bestemmes av en enkelt detalj, for eksempel en gjenget innsats som en annen prosess ikke kan plassere.
Hvis du vil vite hvor avansert en rotomolder egentlig er, se på formbutikken før ovnen. Verktøy bestemmer hvor jevnt en del varmes opp, hvor skarp teksturen er, hvordan skillelinjen sitter på en buet overflate, og om en gjenget nass kan støpes inn i stedet for å bankes etterpå.
Moderne praksis betyr å designe formen rundt delen i stedet for rundt maskinen. Støpte aluminiumsverktøy varmes raskt opp for tynnveggede produkter, mens fremstilte stålformer varer lenger ved høyere volum. Ventilasjon, termisk masse og skillelinjeposisjon er innstilt i CAD før det første kutt, og en tekstur eller logo gravert inn i hulrommet fjerner et etterstøpingssteg helt.
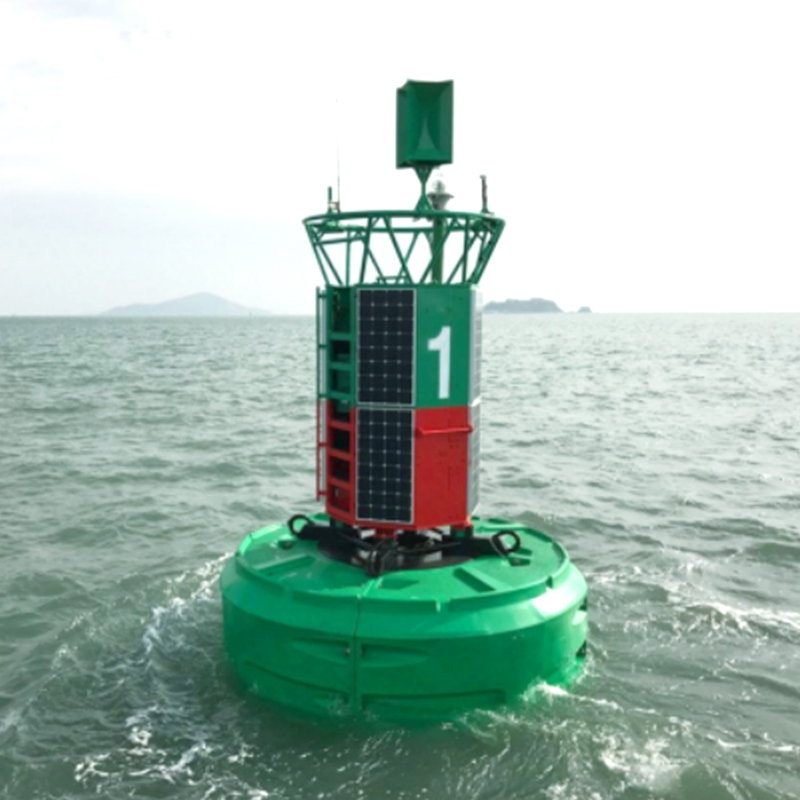
 Rotasjonsformdesign og utviklingstjenester Utforsk design og utvikling av rotasjonsform for flyte-, flytende ring- og stålfilmformer, med verktøy og støpeoppskrift håndtert sammen. Se produkt →
Vår egen formutvikling dekker roterende flyteformer, flytende ringformer og stålfilmformer, som holder verktøydesign og formoppskrift under ett tak i stedet for å dele dem mellom leverandører.
De fleste rotomstøpte deler er fortsatt laget av lineær polyetylen med lav tetthet, og det er ikke en begrensning. LLDPE forblir tøff ved lave temperaturer, motstår et bredt spekter av kjemikalier og tåler støt som vil knekke en stiv plast. Høyere kvaliteter legger nå til UV-stabilisatorer for lang utendørs eksponering og forbedret slagfasthet for deler som blir håndtert grovt.
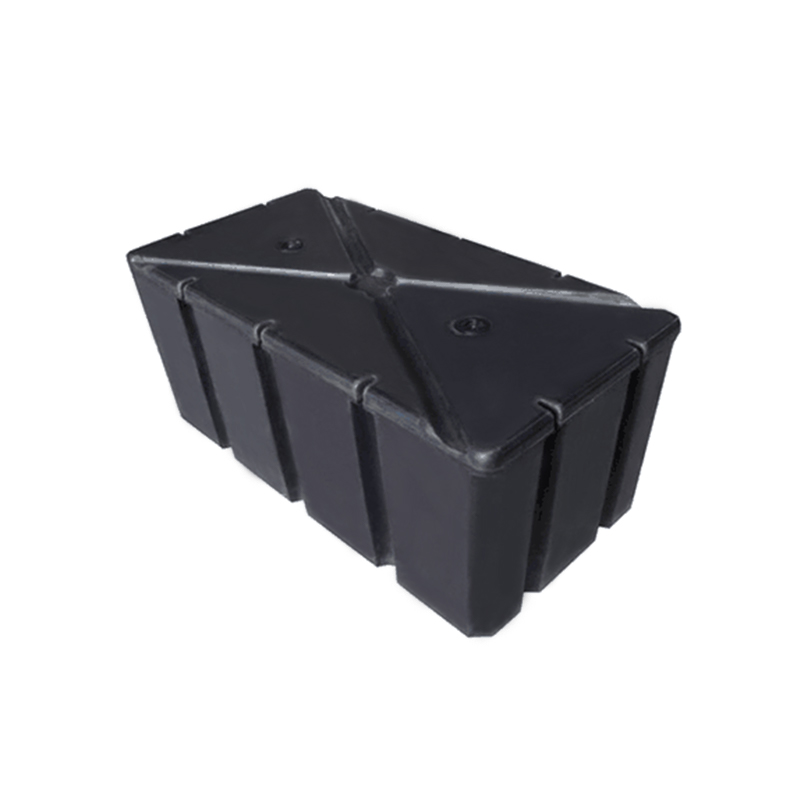
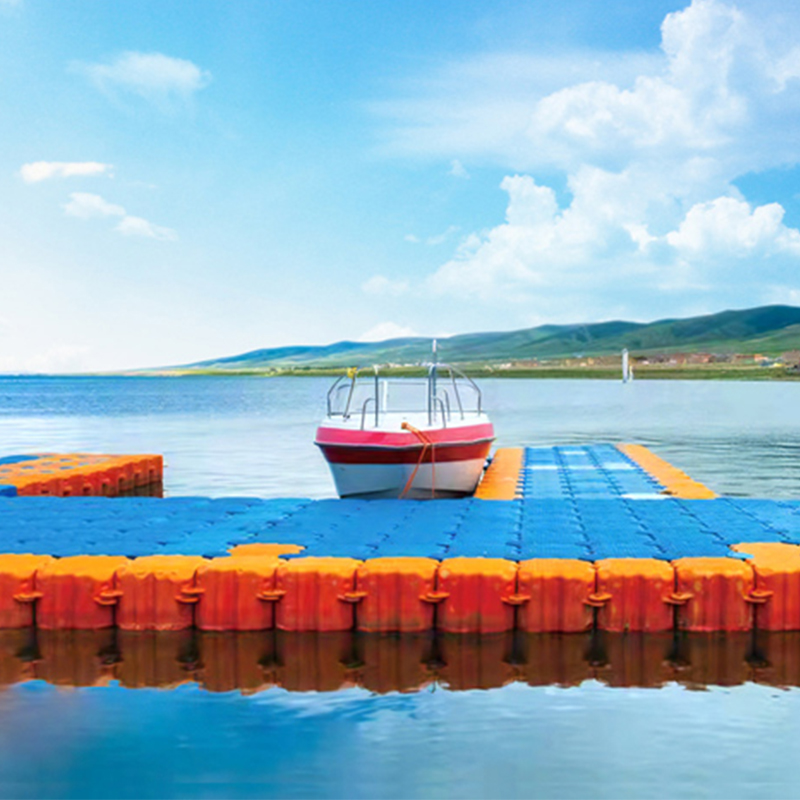
To skjell støpt rundt et skumlag skaper en stiv struktur uten metallforsterkning. Den samme ideen gir stive skrog, isolerte tanker og flytende plattformer som holder oppdriften selv om den ytre huden er punktert.
Innstøpte innsatser er en av de stille fordelene med prosessen. Metallgjenger, monteringsplater og ABS- eller PVC-plugggrensesnitt kan plasseres i formen og limes inn i veggen under syklusen, slik at delen kommer klar for et rør, en sensor eller en flytenivåbryter.
De mest overbevisende eksemplene er industrielle snarere enn dekorative. Vannbehandlingsanlegg bruker kjeglebunn- og flatbunns PE-tanker for lagring og dosering, hvor én vegg utfører konstruksjonsarbeidet og det kjemiske barrierearbeidet samtidig. Akvakulturbruk bruker svært store tanker og flytende sammenstillinger der et enkelt støpt stykke erstatter en sveiset stålramme.
Utendørs korrosjon er der prosessen får sitt rykte, og det er derfor vi holder tekniske notater på hvorfor LLDPE flytende plattformer motstår korrosjon i saltvann og kjemisk eksponering.
Lang levetid betyr like mye i fiskeoppdrett, hvor tankene holdes fylte år etter år. Den akvakulturfats langsiktige rolle er et godt eksempel på et rotomstøpt produkt som varer i flere utskiftninger av et billigere alternativ.
 LLDPE Deep Bed Denitrification Filter T-formet murstein En rotomstøpt LLDPE T-formet filterkloss for dypbeddens denitrifisering og filtrering, som hjelper avløpsanlegg med å oppgradere fra klasse B til klasse A. Se produkt →
Miljøteknikk har presset prosessen videre. En dypbed denitrifikasjonsfilterstein er en liten, svært spesifikk komponent, men dens hulrom, belastningsbane og mediakontaktområde kommer alle fra formen i stedet for etterbearbeiding.
For kjøpere med en produktidé i stedet for en katalogvare, er det nyttige spørsmålet hvor raskt et design blir en testet del.
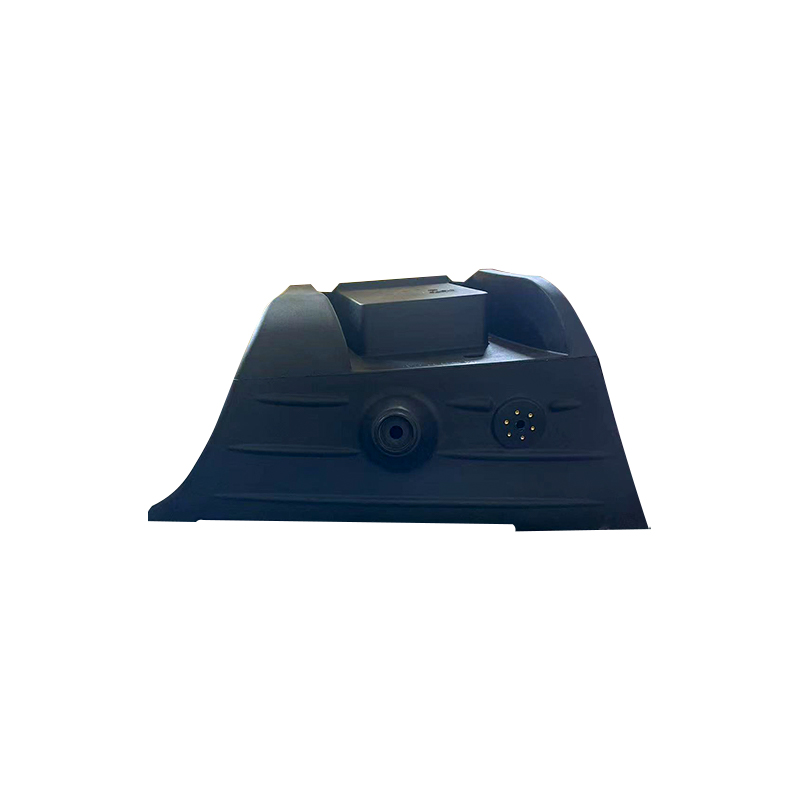
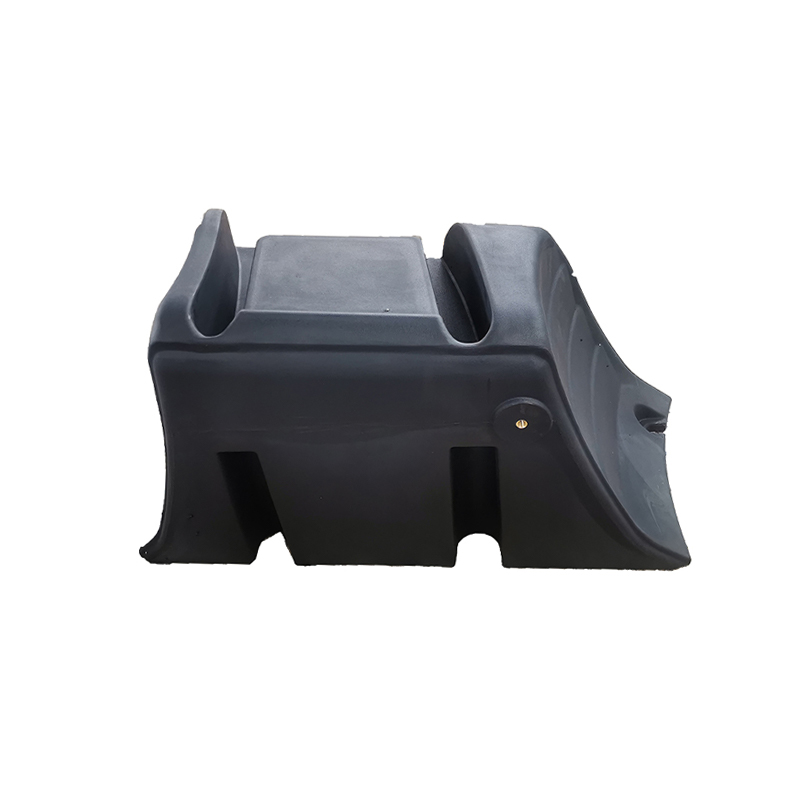 Skreddersydde rotomstøpte utstyrskall og hus For spesialtilpassede utstyrshus tilbyr disse rotomstøpte LLDPE/PE-skallene sømløs, støtsikker beskyttelse og kan dimensjoneres, formes, farges og velges etter bestilling. Se produkt →
Denne veien er hvordan utstyrsskjell, drivstofftanker, ferskvannstanker for bobiler og planteverntanker havner i samme verksted: de deler prosessen, og bare verktøyet og oppskriften endres.
Når du sammenligner leverandører, skiller et lite sett med spørsmål de dyktige fra de optimistiske.
Innovasjon i denne bransjen er sjelden høylytt. Det er en bedre skillelinje, en harpiks som overlever fem vintre, en innsats som sparer et sveisetrinn, eller en kjølekurve som holder en fem tusen liters tank rundt. Hvis du utvikler en del og ønsker å vite om rotomstøping er det rette svaret, send oss tegningen og arbeidsforholdene. Et klart svar, inkludert et rett nei når prosessen ikke passer, er verdt mer enn en brosjyre.



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
