


Nyheter
Hjem / Nyheter / Bransjenyheter / HDPE rotomstøping: nøkkelegenskaper, fordeler og industrielle applikasjoner
Spør enhver anleggsleder hvorfor de valgte HDPE for en rotomstøpt tank, og du vil sannsynligvis høre det samme svaret: stivhet. HDPE rotasjonsstøping gir deg stivheten til en polyetylendel med høy tetthet uten sveiselinjer eller svake punkter som følger med andre støpemetoder. Hvis søknaden din involverer kjemikalier, trykk eller lange spenn mellom støttepunkter, bør HDPE være nær toppen av listen.
Å komme dit krever mer oppmerksomhet til prosesskontroll enn med LLDPE, men gevinsten er en del som holder formen, motstår kryp og står opp mot aggressive medier. Denne veiledningen forklarer hvordan HDPE-rotomstøping fungerer, hvordan den kan sammenlignes med LLDPE, og hva du skal se etter hos en produksjonspartner.
HDPE rotasjonsstøping er ganske enkelt rotasjonsstøpeprosessen som bruker polyetylen med høy tetthet som harpiks. Materialet males til et fint pulver eller ekstruderes til mikropellets, plasseres inne i en hul aluminiums- eller stålform, og formen varmes opp mens den roterer på to vinkelrette akser. Polymeren smelter, belegger innsiden av formen og danner en sømløs, stressfri del når formen avkjøles.
Fordi formen roterer i to plan, forblir veggtykkelsen jevn selv på komplekse geometrier. Hjørner, ribber og innsatser kan støpes inn uten sekundær sammenføyning. HDPE bidrar spesifikt med en høyere krystallinitet og tetthet enn LDPE eller LLDPE, noe som betyr mer stivhet, bedre varmebestandighet og lavere permeabilitet for løsemidler og vanndamp.
Former er vanligvis maskinert av aluminium eller fremstilt av stål for høyvolumskjøringer. For HDPE må formen inkludere ventilasjon for å la fortrengt luft slippe ut; ellers kan innestengt luft forårsake hull i overflaten og ufullstendig fylling.
Et av de vanligste spørsmålene innen rotomstøping er hvilken polyetylenkvalitet du skal velge. Tabellen nedenfor gir en praktisk sammenligning mellom HDPE og LLDPE for rotasjonsstøping.
| Eiendom | HDPE | LLDPE |
|---|---|---|
| Tetthet (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Bøyemodul (MPa) | 800 – 1300 | 400 – 800 |
| Strekkfasthet ved flyt (MPa) | 20 – 30 | 12 – 20 |
| Slagfasthet | Moderat | Utmerket |
| Motstand mot spenningssprekker | Bra | Utmerket |
| Krymping under avkjøling | Høyere | Lavere |
| Veggstivhet | Høy | Moderat |
Den korte versjonen: velg HDPE når delen må motstå bøyning, innrykk eller innvendig trykk ved høye temperaturer. Velg LLDPE når slagfasthet og motstand mot spenningssprekker betyr mer. Mange rotomoldere lagerfører begge materialene, og en god kontraktsprodusent vil hjelpe deg med å velge riktig kvalitet for det faktiske servicemiljøet.
En måte å tenke på er at HDPE oppfører seg mer som en strukturell plast, mens LLDPE oppfører seg mer som en tøff elastomer. I en tankapplikasjon gir HDPE deg en fastere følelse og bedre motstand mot knekking når tanken er delvis full. I en flyte- eller veibarriere, hvor det er sannsynlig at påvirkninger, kan LLDPEs avbøyning og slagmotstand være mer verdifull.
Rotomstøping av HDPE er mindre tilgivende enn støping av LDPE eller LLDPE. Fordi HDPE har et skarpere smeltepunkt og høyere krystallinsk innhold, må ovnstiden, topptemperaturen og kjølehastigheten kontrolleres nøye. Hvis pulverpartiklene er for grove, vil den indre overflaten vise nålehull; hvis ovnstemperaturen er for høy, kan materialet degraderes; hvis kjølingen er ujevn, kan delen deformeres.
Typiske rotasjonsstøpeforhold for HDPE involverer en formtemperatur i området 250–350 °C, en topp indre lufttemperatur på 190–220 °C og en langsom, kontrollert avkjølingsfase. Krympehastigheter har også en tendens til å løpe litt høyere enn LLDPE, så formdimensjoner og kjølearmaturer må justeres tilsvarende.
Pulverkvaliteten betyr også noe. Det er mer sannsynlig at HDPE trenger en tettere partikkelstørrelsesfordeling enn LLDPE fordi større partikler kan skape strømningslinjer. De fleste erfarne rotomoldere pulveriserer HDPE til et lignende målnettverk, men de justerer slipeforholdene for å forhindre for mye fint støv. Noen bruker også interne trykksensorer for å overvåke topplufttemperaturen og bestemme nøyaktig når formen skal slippes ut av ovnen.
HDPE-rotomstøping vises i bransjer der strukturell ytelse og kjemisk motstand ikke kan kompromitteres. Vanlige eksempler inkluderer lagringstanker for bulkkjemikalier, blandetanker, doseringstanker, oppbevaringsbrett, hus for industrielt utstyr, komponenter for vannbehandling og sprøytetanker for landbruk.
For vertikale lagringstanker tillater HDPEs stivhet at høyere vegger motstår bøylespenninger uten for stor veggtykkelse. Kone-bunn-designen til mange industritanker drar også nytte av HDPEs dimensjonsstabilitet, spesielt når tanken er fylt med tette væsker. Et typisk eksempel er PE-lagringstanken CPT5000L med kjeglebunn, som rotomøpere produserer med en sømløs vegg og integrert støpte beslag. Støpere designer også for de mekaniske belastningene som tanker ser under transport, et emne som dekkes i en nærmere titt på rent vanntankens stabilitet på ujevne veier.
 CPT-5000L PE-oppbevaringstank med kjeglebunn for industriell bruk En rotomstøpt HDPE-lagringstank med kjeglebunn og sømløs vegg, egnet for tette væsker og krevende industrielle miljøer hvor dimensjonsstabilitet og korrosjonsmotstand har betydning. Se produkt →
Blandetanker og doseringsfat er en annen naturlig passform. Disse delene ser ofte agitatorbelastninger, dysemoment og gjentatt eksponering for syrer eller alkalier. Den høyere stivheten til HDPE reduserer bøying ved monteringsknaster og holder dimensjonstoleranser rundt gjengede innsatser. For større volumer gir en 10-tonns PE blandetønne prosessingeniører et sømløst, korrosjonssikkert kar.
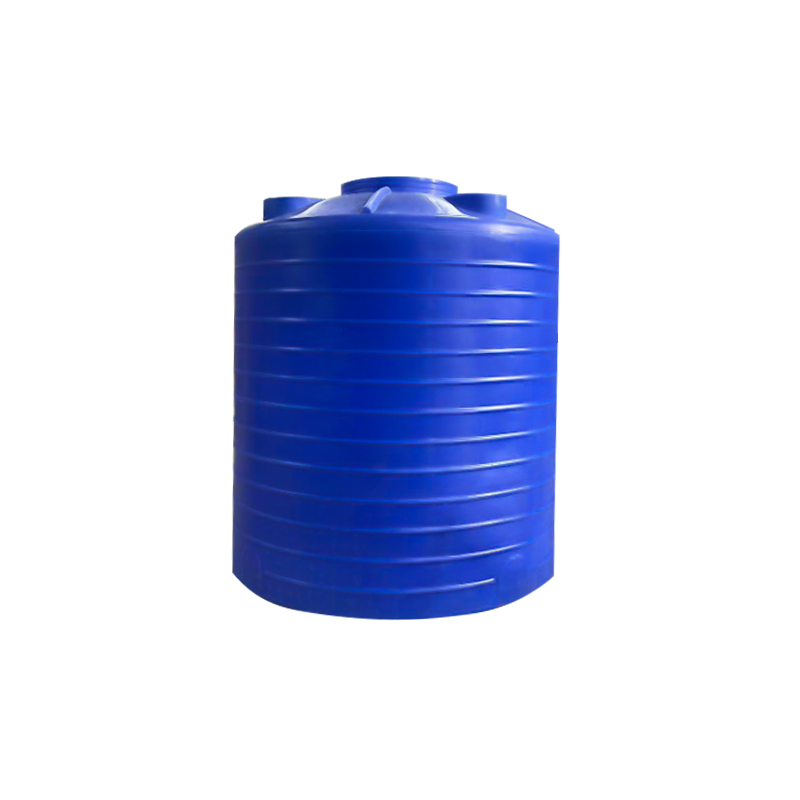 10-tonns PE-blandingsfat for kjemisk prosessering En rotomstøpt tønne med stor kapasitet designet for blandings- og doseringsapplikasjoner, og tilbyr stivhet og korrosjonsbestandighet for å tåle agitatorbelastninger og gjentatt kjemisk eksponering. Se produkt →
I kjemikalielagringsområder er lekkasjesikre skuffer nå et standard sikkerhetskrav. Et rotomstøpt brett laget av HDPE gir samme kjemiske kompatibilitet som selve tanken, med et glatt interiør som er lett å inspisere og rengjøre. Evnen til å støpe håndtak og tømme kummer direkte inn i brettet eliminerer monteringstrinn.
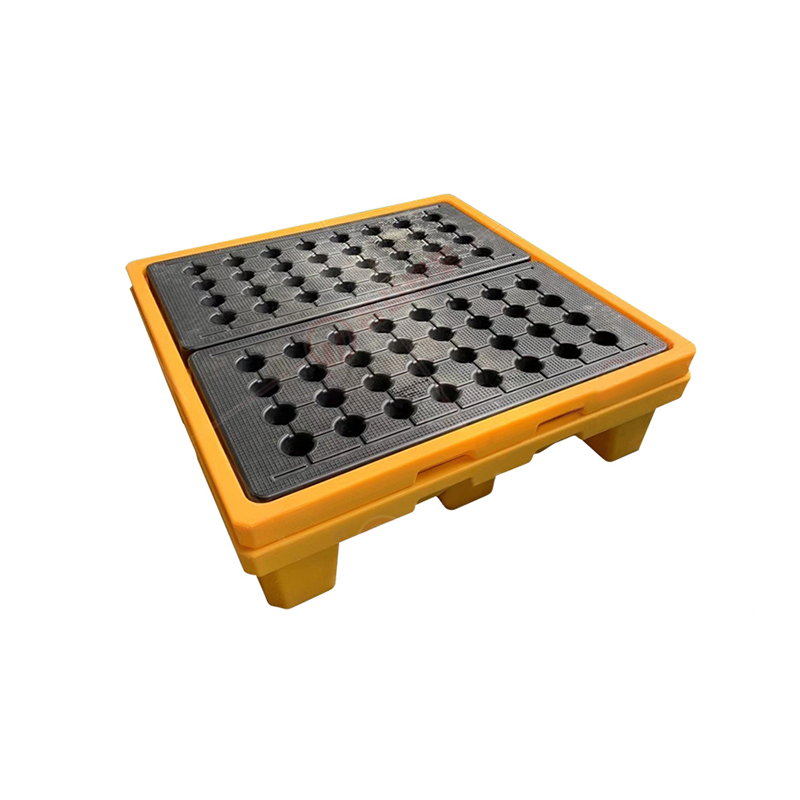 Rotomstøpt lekkasjesikker bøttebrett for kjemikalielagring Et HDPE-brett med støpte håndtak og avløpskum, gir en jevn, lett å rengjøre inneslutningsløsning som er kjemisk kompatibel med lagrede væsker. Se produkt →
Utover tanker og brett, brukes HDPE rotomstøping til:
Ikke alle rotomoldere har erfaring med å drive HDPE lønnsomt. Før du legger inn en bestilling, spør om pulverhåndtering, formtemperaturkontroll og kjøleprosedyrer. Bekreft at de har gjort HDPE-prosjekter før, fordi læringskurven er ekte.
Vurder også hele produktkjeden. En partner som designer og maskinerer sine egne former, som Cixi Junyi plastindustri , kan iterere raskere på krympekompensasjon og portplassering. Selskapet er lokalisert i rotomolding-huben til Cixi, nær store logistikkruter, og tilbyr både standardiserte produkter og tilpasset OEM-utvikling. Hvis du trenger støtte til deldesign, materialvalg eller formverktøy, kan en erfaren produsent utgjøre forskjellen mellom en prototype som fungerer og en produksjonskjøring som mislykkes.
Inspiser kvalitetssystemet deres og be om materialsertifiseringer. En pålitelig partner bør være i stand til å dokumentere harpikskvaliteten, partiets sporbarhet og veggtykkelseskontroller. De bør også hjelpe deg å forstå ledetider, spesielt for HDPE fordi lengre kjølefaser kan forlenge syklustidene sammenlignet med LLDPE.
Ikke overse kostnadsteknikk. HDPE-harpiks er noen ganger dyrere per kilo enn LLDPE, men dens høyere stivhet kan tillate en litt tynnere vegg i visse design. Nettokostnaden avhenger av geometri, volum og de sekundære operasjonene som kreves. En god partner vil diskutere disse avveiningene åpent før du forplikter deg til verktøy.
HDPE rotomstøping er ikke det enkleste materialet å kjøre, men resultatene taler for seg selv. Når du spesifiserer riktig karakter, investerer i riktig verktøy og jobber med en formemaskin som forstår prosessgrensene, får du deler som er sterke, lette, korrosjonsbestandige og overraskende rimelige for små til middels volum. Begynn med servicekravene dine, ikke bare materialdataarket, og la en erfaren partner hjelpe deg fra formdesign til siste del.



 landsbyen wuyuqiao, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
